Uma saliência M8 em uma caixa de transmissão de alumínio fundido se desprende na primeira vez que uma chave de torque passa de 28 Nm. A linha para, a habitação vai para o lixo e o custo real não é a habitação. É o turno perdido, o relatório de contenção, a notificação do cliente e os três engenheiros que passaram dois dias provando que a falha foi um problema de especificação do furo e não um problema de montagem. As pastilhas roscadas automotivas são as peças pequenas e baratas que evitam exatamente esse tipo de evento, e são escolhidas meses antes em uma nota de desenho que diz algo como "inserto auto-roscante M8 x 1,25, inoxidável ou equivalente".
Aqui está a conclusão inicial. A família de pastilhas é muito mais importante do que o nome da marca. Um inserto de rosca de arame, um inserto auto-roscante e um inserto de travamento com chave não são intercambiáveis, porque transferem carga para o material base de três maneiras completamente diferentes. Depois de fixar a família, o material e o revestimento tornam-se uma questão de corrosão e temperatura, e a tolerância do furo torna-se uma questão de ferramentas e processos. Se errar no pedido, você gastará dinheiro em tolerâncias mais rígidas que a aplicação nunca precisou, enquanto o risco real, que é uma pastilha rotativa ou extraível, permanece intacto.
Este artigo aborda as seis famílias de insertos roscados automotivos, os materiais e revestimentos que fazem sentido no trabalho de motor, transmissão, chassi e bandeja de bateria EV, as especificações de furos e roscas que decidem se um inserto se sustenta, as ferramentas que mantêm uma linha em movimento e as perguntas a serem feitas a qualquer fabricante ou fornecedor antes de liberar um pedido de compra. Ele termina com orientações de manutenção para threads removidos, um conjunto de perguntas frequentes e um breve módulo de recursos.
O que as inserções roscadas automotivas realmente fazem dentro de uma junta
Uma pastilha faz uma tarefa: move a rosca de suporte de um material base fraco para um elemento substituível mais forte. Alumínio, magnésio, peças fundidas de zinco, chapas de aço, compósitos e plásticos têm uma coisa em comum. Quando você corta uma rosca diretamente neles, o modo de falha não é um parafuso quebrado. É um fio cortado ou puxado no material mais macio, que é a parte cara.
Pense nos números. Um parafuso de aço grau 8.8 em uma saliência de alumínio pode falhar muito antes do alumínio falhar, o que é bom, porque você deseja que o parafuso seja o elo mais fraco. Um parafuso de grau 10,9 na mesma saliência inverte essa relação. Agora a rosca de alumínio se rompe e o parafuso sobrevive, o que significa que você destrói uma caixa para salvar um parafuso. Uma inserção altera a proporção. Ele dá ao ressalto de alumínio uma rosca interna de aço ou inoxidável com uma área de cisalhamento efetiva maior e distribui a carga por um comprimento de engate mais longo, para que a junta se comporte da maneira pretendida pelo projeto.
Existe uma segunda função, menos discutida. As inserções criam repetibilidade. Um furo roscado em alumínio fundido varia de acordo com a porosidade, o ângulo de saída, o desgaste da ferramenta e a posição de fixação. Uma pastilha pré-formada, instalada com uma ferramenta controlada, proporciona a mesma posição de rosca e o mesmo comportamento de extração na unidade 1 e na unidade 100.000. Para um fabricante que executa uma montagem crítica para a segurança, essa repetibilidade vale mais do que o preço unitário da pastilha.
Finalmente, as inserções criam facilidade de manutenção. Quando uma rosca é danificada no campo, uma bobina helicoidal ou um inserto de travamento com chave converte um alojamento de sucata em um reparado. Em veículos pesados e trabalhos ferroviários, onde as peças fundidas podem custar milhares e os prazos de entrega chegam a meses, essa única propriedade manteve frotas inteiras em funcionamento.
As seis famílias de insertos roscados automotivos e aonde cada uma pertence
A maioria dos erros de fornecimento ocorre porque os compradores tratam todas as inserções como uma categoria. Eles não são. A tabela abaixo resume as seis famílias que aparecem com mais frequência em desenhos de veículos e aeroespaciais, e a coluna que decide a maioria dos argumentos é aquela sobre como o inserto para de girar.
| Família | Como ele bloqueia | Material hospedeiro típico | Melhor ajuste | Cuidado com |
|---|---|---|---|---|
| Inserção de fio de fio (bobina helicoidal) | Bobina de seção diamantada presa pela tensão da mola em um furo roscado | Alumínio, magnésio, ferro fundido, plásticos | Reparo e reforço de um furo roscado padrão | Requer uma torneira STI, não uma torneira padrão |
| Inserção auto-roscante | Ranhuras de corte externas formam sua própria rosca durante a instalação | Plásticos, alumínio, peças fundidas macias, paredes finas | Instalação em uma etapa em ressaltos de baixa resistência | O diâmetro do furo piloto é crítico e específico do material |
| Inserção de bloqueio de chave | Chavetas inseridas através da parede de inserção no material base | Aços duros, juntas de alta vibração, carcaças aeroespaciais | Máxima resistência à rotação e extracção | Mais etapas de instalação e um diâmetro de ressalto maior |
| Inserção roscada de três furos | Furos de flange com parafusos, rebites ou estacas | Chapas metálicas, painéis finos, compósitos | Material fino onde uma linha completa não pode ser cortada | Precisa de autorização ou acesso atrás do painel |
| Porca de conversão interna-externa | Rosca macho por fora e rosca fêmea por dentro | Qualquer material usado onde os padrões de rosca diferem | Adaptando métrica para unificada ou BSP para NPT | Verifique o comprimento engatado em ambas as roscas |
| Bujão roscado e bujão de óleo | Vedação pela face da gaxeta ou pelo formato da rosca cônica | Cárteres de óleo, caixas de engrenagens, carcaças hidráulicas | Portas de drenagem, enchimento e inspeção | Os plugues cônicos e retos são vedados por princípios diferentes |
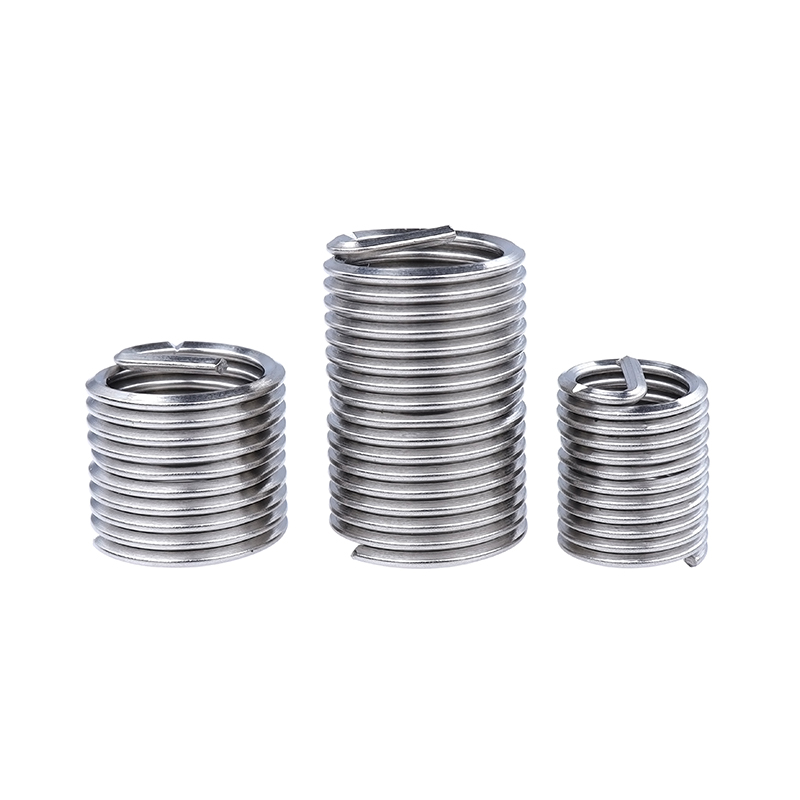 Inserção com trava de parafuso Inserção com trava de parafuso is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Ver Produto →
O inserto roscado merece um comentário mais longo porque é a família mais frequentemente especificada em juntas relacionadas à segurança. Uma bobina helicoidal padrão depende da tensão elástica da bobina instalada para permanecer no lugar. Uma variante Screwlock adiciona um recurso de travamento na rosca interna que prende o próprio parafuso, o que aumenta o torque necessário para afrouxar o fixador após a vibração. Em um suporte de trem de força ou em um sensor montado no chassi, essa diferença aparece como uma junta que permanece com sua carga de fixação após 200 horas de vibração aleatória, em vez de se soltar.
As inserções auto-roscantes ocupam o extremo oposto do espectro. Eles são a escolha pragmática quando o chefe é flexível, a parede é fina e o processo exige uma operação em vez de duas. Como a pastilha corta sua própria rosca, o furo piloto não é uma especificação de rosca. É um diâmetro de furo com uma faixa de tolerância, e essa faixa geralmente é apertada, geralmente em torno de mais ou menos 0,05 mm em tamanhos pequenos. Se o seu processo de perfuração não conseguir segurar essa banda, nenhuma marca de pastilha salvará a junta.
As inserções de travamento com chave são a resposta para serviços pesados. Eles são instalados com chavetas que são inseridas nas ranhuras do corpo da pastilha, travando mecanicamente a pastilha no material base. Não há dependência da tensão ou fricção da mola. É por isso que aparecem em carcaças aeroespaciais, em locais de alta vibração e em reparos onde uma única falha não é aceitável. A desvantagem é um envelope de instalação maior e mais etapas na bancada.
Opções de materiais e revestimentos para insertos roscados automotivos
Uma vez fixada a família, a próxima decisão é material e final. É aqui que o custo, a corrosão e o risco galvânico se encontram. A regra que evita mais problemas é simples: combine o material da pastilha com o parafuso e com o ambiente, e nunca coloque uma pastilha anódica pequena em um pai catódico grande sem pensar nisso.
As pastilhas de aço carbono são o carro-chefe. Eles são fortes, baratos e fáceis de formar, e com um revestimento à base de zinco eles lidam bem com ambientes internos secos e levemente úmidos. Zinco branco-azulado e zinco amarelo são os dois revestimentos que você verá com mais frequência. O zinco branco-azulado fornece uma camada brilhante, fina e relativamente uniforme, com boa aparência e resistência moderada à névoa salina. O zinco amarelo, produzido com passivação trivalente em linhas modernas, oferece um tom um pouco mais quente e normalmente melhor resistência à ferrugem branca, por isso aparece na parte inferior da carroceria e no compartimento do motor.
As pastilhas de aço inoxidável, geralmente 303, 304 ou 316, levam a discussão da aparência para a química. O tipo 303 é de usinagem livre e é a escolha natural quando o corpo da pastilha precisa ser cortado em tornos automáticos em alto volume. O tipo 304 é o tipo resistente à corrosão de uso geral e cobre a maioria dos usos sob o capô e exteriores. O tipo 316 adiciona molibdênio e se torna a resposta certa para sal rodoviário, exposição marinha e certos ambientes químicos. A desvantagem é que o aço inoxidável austenítico não é magnético e não pode ser endurecido por tratamento térmico, portanto, a resistência à tração por unidade de volume é menor do que uma pastilha de aço carbono endurecido do mesmo tamanho.
| Material e acabamento | Resistência à corrosão | Força | Ambiente típico |
|---|---|---|---|
| Aço carbono, liso | Baixo | Alto | Somente locais internos secos e embaçados com óleo |
| Aço carbono, zinco azul-branco | Moderado | Alto | Interior da cabine, áreas secas do compartimento do motor |
| Aço carbono, zinco amarelo | Moderado to good | Alto | Compartimento do motor, zonas da parte inferior da carroceria expostas a respingos |
| 303 aço inoxidável | Bom | Moderado | Inserções usinadas, uso geral sob o capô |
| aço inoxidável 304 | Bom | Moderado | Acabamento exterior, suportes, juntas de materiais mistos |
| 316 aço inoxidável | Muito bom | Moderado | Exposição ao sal rodoviário, costeira e à lavagem |
Vale a pena repetir dois pontos práticos. Primeiro, a espessura do revestimento altera ligeiramente as dimensões efetivas da rosca, de modo que uma pastilha revestida não é dimensionalmente idêntica a uma pastilha lisa, e a especificação do revestimento pertence ao desenho ao lado da legenda da rosca. Segundo, quando uma inserção de aço inoxidável é instalada em uma peça fundida de alumínio, os dois metais ficam em contato em um ambiente potencialmente úmido. Esse é um par galvânico. Geralmente é aceitável para uma inserção pequena em uma peça fundida grande, mas deve ser uma decisão consciente registrada no arquivo de projeto e não um acidente na lista de peças.
Especificação do tamanho do furo, tamanho da rosca e comprimento de engate
Qualquer um pode ler uma frase de destaque de um desenho. A parte que exige experiência é traduzir essa chamada em um furo, uma tolerância e um comprimento de engajamento que uma linha de produção pode realmente suportar. Cinco fatores determinam o resultado: o material base e sua dureza, o diâmetro do furo piloto e sua faixa de tolerância, o comprimento de engate na base, a espessura da parede disponível para o ressalto e o método de instalação, incluindo se o acesso é feito apenas por um lado.
A dureza é o primeiro filtro. Em alumínio macio em torno de 60 a 80 HB, uma inserção auto-roscante corta facilmente uma rosca limpa, e uma bobina helicoidal precisa de um furo STI devidamente rosqueado. Em um aço endurecido acima de aproximadamente 30 HRC, as pastilhas auto-roscantes são simplesmente a ferramenta errada e a discussão passa para o travamento com chave ou para um reparo perfurado e rosqueado.
A tolerância do furo piloto é o segundo filtro e é onde se origina a maioria das falhas de campo. Um furo 0,1 mm muito grande reduz o material que a pastilha pode penetrar, e a falha aparece como uma pastilha que gira sob torque, às vezes somente após vários ciclos térmicos. Um furo muito pequeno aumenta o torque de instalação, o que pode cortar a pastilha ou quebrar uma saliência fina.
A duração do engajamento é o terceiro filtro. O atalho comum de usar uma pastilha tão profunda quanto o engate padrão da rosca do parafuso geralmente é um erro. As pastilhas funcionam distribuindo a carga, de modo que a profundidade é diretamente proporcional à quantidade de carga que a junta suporta. O gráfico abaixo resume como diferentes famílias de pastilhas se comparam no desempenho relativo de extração no mesmo material hospedeiro sob as mesmas condições de teste, que é a maneira mais útil de pensar sobre essa decisão antes de se comprometer com o ferramental.
A primeira coisa que o gráfico diz é que cada família de pastilhas supera um furo roscado não reforçado, e por uma ampla margem. A pastilha mais baixa do gráfico ainda retorna cerca de cinquenta por cento mais carga de extração do que a rosca de alumínio que ela substitui. Essa lacuna é toda a justificativa para a peça e é a razão pela qual uma única pastilha pode transformar um projeto de ressalto marginal em um projeto seguro sem alterar a peça fundida.
A segunda observação é a dispersão dentro da própria família de insertos roscados. A variante com trava de parafuso fica cerca de três por cento acima da variante sem emaranhado aqui, o que não é uma afirmação sobre o desempenho de travamento, mas um reflexo da geometria da bobina ligeiramente diferente e do fato de que ambas estão instaladas em um furo STI devidamente rosqueado de profundidade idêntica. Em juntas reais, a diferença é mais importante do que o gráfico sugere, porque o recurso de travamento afeta o torque que o fixador precisa para afrouxar, e não a carga estática de extração.
O terceiro ponto diz respeito à inserção de chave no topo da gama. Ele atinge o índice mais alto porque as chaves transferem a carga diretamente para o material pai, em vez de depender apenas do envolvimento do thread. É exatamente por isso que é especificado onde a vibração é severa e o acesso para retrabalho é limitado. O custo é uma saliência maior e um ciclo de instalação mais longo.
O quarto ponto é a comparação entre as duas pastilhas auto-roscantes. A versão em inox tem índices um pouco superiores à versão em aço carbono neste teste, o que surpreende quem presume que o inox é sempre mais fraco. A razão é que a pastilha de aço inoxidável nesta faixa de tamanho foi testada em condições um pouco mais duras e com uma geometria de canal ligeiramente diferente. A conclusão honesta é que a diferença entre 92 e 96 está dentro do ruído da maioria dos processos de chão de fábrica e não deveria ser o fator decisivo. Escolha entre eles com base nos requisitos de corrosão, não em uma diferença de resistência de dois ou quatro por cento.
O quinto ponto diz respeito ao inserto de três furos. Seu índice de 104 o coloca acima de ambas as pastilhas auto-roscantes, mas bem abaixo da família de fios de arame. Isso faz sentido, porque o caminho da carga passa pelo flange e pelos três pontos de fixação, e não por uma rosca de profundidade total. É uma solução para painéis finos, não um concorrente de uma bobina helicoidal em uma saliência espessa.
O sexto ponto é sobre o furo não reforçado e merece destaque. Aos 62, o furo roscado não é apenas mais fraco. É também a opção menos repetível, pois seu desempenho depende da porosidade local da peça fundida naquele ressalto exato. Dois furos no mesmo componente podem se comportar de maneira diferente. A pastilha remove essa variabilidade, e a variabilidade, e não a resistência média, é o que causa paradas de linha.
Sétimo, o gráfico é uma comparação estática e não deve ser lido como uma classificação de fadiga. Numa junta vibratória, a classificação pode mudar, porque o mecanismo que resiste ao afrouxamento torna-se tão importante quanto o mecanismo que resiste ao arrancamento. Esse é o caso dos designs de fechadura com chave e parafuso.
Oitavo, observe que o comprimento de engate foi mantido constante em uma vez e meia o diâmetro nominal. Se você aumentar o engate para duas vezes o diâmetro, cada família de pastilhas ganha, mas as pastilhas auto-roscantes ganham menos do que as famílias de rosca de arame e travamento por chave, porque uma pastilha auto-roscante carrega mais carga perto das primeiras roscas.
Nono, os valores do índice são relativos, não absolutos. Eles são úteis para classificar e explicar uma decisão de design a um colega. Eles não substituem um teste de arrancamento em sua própria peça fundida, com seu próprio processo de furo, com seu próprio torque de instalação.
Décimo, a lição prática para uma equipe de compras é que quase nunca vale a pena trocar de família para economizar alguns centavos por peça. A pastilha representa uma pequena fração do custo do ressalto que ela protege, e o modo de falha que ela evita é medido em horas de inatividade da linha.
Ferramentas de instalação e verificação da realidade da linha de montagem
Uma pastilha perfeita com a ferramenta de instalação errada é um gerador de sucata. A discussão sobre ferramentas é curta, mas é onde muitos projetos falham silenciosamente, porque a ferramenta é frequentemente tratada como uma reflexão tardia no mesmo pedido de compra que a pastilha.
Para inserções roscadas de arame, as ferramentas de instalação vêm em dois estilos amplos, dependendo se a inserção tem espiga ou não. A instalação sem espiga remove a etapa separada de quebra da espiga, o que elimina um pedaço de fio solto que, de outra forma, poderia entrar em uma caixa de engrenagens ou em uma galeria de óleo. Esse único benefício do processo, e não a pastilha em si, costuma ser o motivo pelo qual um fabricante adota um design sem espigas. As ferramentas de extração são a contrapartida, usadas quando uma pastilha desgastada ou danificada precisa sair sem danificar a rosca principal.
Para pastilhas auto-roscantes, a ferramenta de instalação geralmente é uma chave que engata na rosca interna e aplica um torque controlado. Duas variáveis são importantes: o acionador não deve sair sob carga e o torque de instalação deve ser monitorado, porque o torque de instalação é o indicador mais precoce e mais barato de que o furo piloto está fora das especificações. Se o torque de instalação aumentar durante uma mudança, a broca está desgastada.
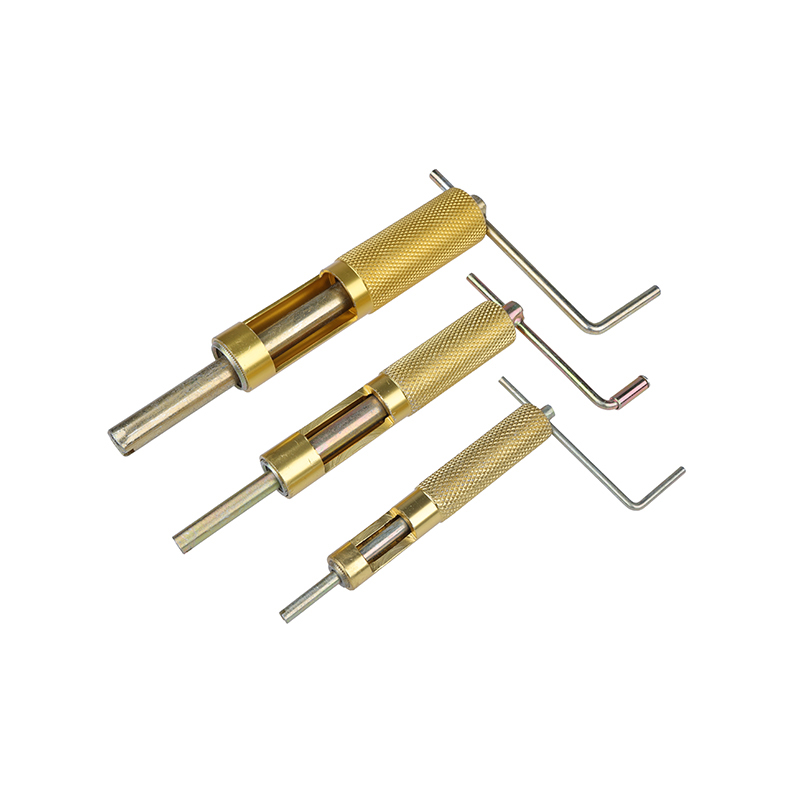 Ferramenta de instalação de inserção de fio de fio Usado para aparafusar com precisão inserções de rosca de fio em orifícios pré-rosqueados, garantindo instalação e alinhamento corretos. A ferramenta acomoda diferentes tamanhos de fio de fio em... Ver Produto →
Os toques no tópico pertencem à mesma conversa. Os machos de canal espiral retiram cavacos de um furo cego, o que os torna a escolha mais segura quando um cavaco deixado para trás representa um risco de qualidade. Os machos de canal reto são mais robustos e geralmente preferidos em furos passantes e em materiais que produzem cavacos curtos e pulverulentos. A escolha entre eles é uma decisão de controle de cavacos antes de ser uma decisão de velocidade de corte.
A verificação da realidade da linha é esta. Se o processo de instalação precisar de ambas as mãos, um acessório e uma especificação de torque que o operador deve lembrar, o processo irá desviar. Boas ferramentas de inserção tornam a instalação correta fácil.
Qualidade, rastreabilidade e escolha de um fabricante de insertos roscados automotivos
Para um fixador que custa alguns centavos, a auditoria do fornecedor é desproporcional ao preço e totalmente proporcional ao risco. Uma falha de inserção não para na inserção. Para a junta, a montagem e, às vezes, o veículo.
Comece com capacidade dimensional em vez de apenas certificados. Solicite um estudo de capacidade sobre as dimensões críticas, que para uma pastilha geralmente significa o diâmetro maior, o diâmetro primitivo, o comprimento e, para os tipos auto-roscantes, a geometria da ranhura. Depois pergunte como essas dimensões são medidas, com que frequência e com que medida. Um fabricante que não consegue descrever seu controle de medição está descrevendo um processo que irá oscilar.
A rastreabilidade do material é a segunda questão. Números de calor, certificados de usinagem e uma ligação entre o lote de aço e o lote acabado são o que converte uma pastilha de consumível em um componente de segurança. Para tipos de aço inoxidável, um certificado mostrando o grau real, 303, 304 ou 316, é mais importante do que o rótulo na caixa.
O acabamento superficial é a terceira questão e é a que é ignorada com mais frequência. A espessura do revestimento, a adesão e a presença de alívio da fragilização por hidrogênio após o revestimento são relevantes para um fixador de aço de alta resistência. Para pastilhas, as principais preocupações são o controle de espessura, que afeta o ajuste da rosca, e a cobertura uniforme dentro da bobina ou ranhura, que afeta a vida útil contra corrosão.
A quarta questão é capacidade e continuidade. Uma relação de fornecimento ampla e estável é mais importante do que uma primeira cotação baixa, porque mudanças de engenharia, restrições de capacidade e interrupções no transporte são os eventos que realmente interrompem a produção. É mais fácil planejar um parceiro com sua própria fábrica, sua própria frota de máquinas e um histórico de produção documentado do que um comerciante com um bom preço.
Quinto, observe a amplitude do intervalo. Um fornecedor que pode oferecer a mesma família de roscas em aço carbono, aço zincado e aço inoxidável, além de machos, drivers e ferramentas de extração correspondentes, reduz o número de fornecedores que você precisa qualificar. Essa consolidação economiza tempo de engenharia, e o tempo de engenharia é o recurso mais escasso na maioria dos projetos. Você pode ler mais sobre a empresa por trás desta linha em nosso página de perfil da empresa .
Cenários de aplicação: motor, transmissão, chassi e bandejas EV
A mesma inserção se comporta de maneira diferente dependendo de onde ela está posicionada. Alguns cenários se repetem em quase todos os programas de veículos, e a lógica de seleção difere o suficiente para que valha a pena separá-los.
Motor e transmissãoAs carcaças, tampas e tampas dos rolamentos em alumínio fundido dominam. A ciclagem térmica é constante, a névoa de óleo está presente e a junta muitas vezes tem que sobreviver à vida útil do veículo sem reaplicar o torque. Inserções de rosca de arame com recurso de travamento e inserções de travamento com chave são comuns aqui. Prioridades: retenção após vibração, carga de fixação estável a 120 graus C e acima e resistência à corrosão compatível com exposição a óleo e líquido refrigerante. | Chassi e estrutura da carroceriaJuntas de materiais mistos, alto risco galvânico e exposição ao sal da estrada. As inserções auto-roscantes aparecem em subestruturas de alumínio e em estruturas compostas ou de parede fina, enquanto as inserções de três furos servem para painéis finos demais para serem rosqueados. Prioridades: resistência à corrosão, compatibilidade galvânica com o fixador correspondente e um furo piloto repetível em uma linha de alto volume. |
Bandejas e compartimentos de bateria EVGrandes estruturas de alumínio com muitas pontas roscadas, rigorosos requisitos de vedação e baixa tolerância a detritos soltos. Inserções roscadas e porcas de conversão permitem que uma única peça fundida de alumínio aceite vários padrões de fixação. Prioridades: ausência absoluta de cavacos soltos e espigas quebradas, torque de instalação consistente em centenas de pontos e documentação de processo limpa. | Ferroviário e aeroespacialAltoer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioridades: rastreabilidade documentada, desempenho de extração repetível e um procedimento de reparo documentado que funcione em campo. |
Em todos os quatro cenários, um padrão se mantém. A inserção nunca é escolhida isoladamente. Ele é escolhido juntamente com o fixador, o processo de furo e a ferramenta de instalação, e a decisão é validada por um teste de extração no material de produção real, em vez de uma barra de teste genérica.
Reparo e manutenção: roscas descascadas e bujões de drenagem
Nem toda inserção entra em uma peça nova. Uma parcela significativa da demanda vem de reparos, e os reparos têm suas próprias regras. Os dois trabalhos mais comuns são uma rosca descascada em uma peça fundida macia e um dreno ou porta de enchimento danificado.
Para um fio despojado, a sequência é direta, mas implacável. Meça o furo restante, perfure até o tamanho especificado, bata com o macho STI correto e instale a pastilha na profundidade especificada, normalmente um pouco abaixo da superfície. Ignorar a etapa de medição é a causa comum de um reparo que falha novamente dentro de um mês. Se o furo já tiver sido reparado uma vez, uma segunda bobina no mesmo local pode não ser apropriada e uma inserção de travamento com chave ou uma porca de conversão torna-se a melhor resposta. As peças fundidas de alumínio são os hospedeiros mais comuns, e há uma discussão útil sobre o comportamento da pastilha em trabalhos de reparo de alumínio neste artigo técnico sobre reparo de rosca em alumínio .
As portas de drenagem e enchimento são um problema diferente. A falha geralmente é um plugue com vazamento ou danificado, não uma rosca desencapada, e a correção depende se a porta é uma rosca reta vedada com uma arruela ou uma rosca cônica vedada por interferência. Um tampão reto depende de uma face de vedação e de um torque controlado, portanto, o aperto excessivo danifica a superfície de vedação em vez de melhorar a vedação. Um plugue cônico depende do engate da rosca, portanto, o número de voltas é importante e o plugue não deve ser reutilizado indefinidamente. Acertar o princípio de vedação é mais importante do que o tipo do material, embora um tampão de aço inoxidável 316 seja a escolha sensata onde o porto sofre respingos ou lavagens.
Em trabalhos com frotas e equipamentos pesados, ambos os reparos geralmente são feitos com o componente instalado, o que significa que o acesso é limitado e a limpeza é difícil de manter. Esse é um argumento para usar insertos sem emaranhados em kits de reparo, porque não há espiga para quebrar e recuperar.
Cartões de configuração: combinando o estilo de inserção com o chefe que você possui
Quando dois projetos parecem igualmente válidos no papel, o critério de desempate geralmente é a geometria da saliência. As quatro configurações abaixo cobrem a maioria das decisões sobre uma revisão de desenho real.
Chefe grosso, material macio
Uma rosca de arame inserida em um orifício roscado do STI. Melhor equilíbrio entre resistência à extração, pequeno envelope de instalação e facilidade de reparo. Use uma variante de travamento se a junta apresentar vibração.
Parede fina, uma operação
Uma inserção auto-roscante. Ele corta sua própria rosca em um furo piloto controlado e não precisa de nenhuma etapa separada de rosqueamento. A tolerância do furo piloto é o ponto crítico de controle.
Alta vibração, material duro
Uma inserção de travamento com chave. As chaves travam mecanicamente o corpo no material original e eliminam qualquer dependência do atrito da rosca. Envelope maior, maior confiabilidade.
Painel muito fino para tocar
Inserto roscado de três furos, fixado por parafusos, rebites ou estacas. Ele move a carga para o flange em vez de para a espessura da chapa e precisa de acesso atrás do painel.
Ler essas quatro cartas juntas fornece uma árvore de decisão simples. Se houver material suficiente para um furo roscado e a junta for importante, use um inserto de rosca de arame. Se não houver material suficiente ou o processo precisar ser de uma única etapa, use um inserto auto-roscante. Se a junta for crítica para a segurança e a vibração for intensa, use um inserto de travamento com chave. Se não houver espessura alguma, use uma pastilha de três furos. Todo o resto, incluindo porcas de conversão e bujões roscados, resolve um problema diferente: adaptar um padrão de rosca ou vedar uma porta.
Custo, prazo de entrega e fornecimento de insertos roscados automotivos
O preço de compra de uma pastilha quase nunca é o maior número na decisão. O que importa é o custo total de uma junta que funciona, e isso inclui o ferramental, o controle do processo, a taxa de refugo e o custo de uma parada de linha.
Três fatores de custo geralmente ficam acima do preço unitário. O primeiro é o furo piloto ou a qualidade do macho STI. Um macho barato que desvia produz furos fora das especificações, e furos fora das especificações produzem variações de torque de instalação, retrabalho e sucata. Atualizar o macho geralmente custa menos do que desatualizar a pastilha. A segunda são as ferramentas de instalação. Um driver que requer as duas mãos retarda a linha e aumenta a chance de uma instalação desalinhada. A terceira é parte da variedade. Cada tamanho adicional de pastilha que uma fábrica armazena aumenta o estoque, o risco de obsolescência e os erros de seleção. A consolidação para um pequeno número de tamanhos de rosca, com um fornecedor que pode cobrir variantes de aço carbono, zincadas e inoxidáveis do mesmo tamanho, reduz a cauda do estoque de movimentação lenta.
Quanto ao prazo de entrega, as perguntas que valem a pena serem feitas são sobre buffer e não sobre médias. Qual é o prazo de produção padrão, qual é a quantidade mínima de pedido e qual buffer existe para os tamanhos consumidos semanalmente? Um fornecedor que consegue manter um estoque consistente de tamanhos de rápida movimentação é mais valioso do que aquele que oferece três dias a menos para um tamanho pedido duas vezes por ano.
Para compradores que trabalham com um atacadista ou distribuidor internacional, a mesma lógica se aplica um nível acima. A capacidade do distribuidor de rastrear um lote até um certificado de fábrica depende dos registros do próprio fabricante. Por isso vale a pena entender a fábrica por trás da peça e não apenas a entidade emissora da nota fiscal. A consistência em um grande volume mensal, uma rotina de inspeção documentada e um parque de máquinas estável são as propriedades que mantêm uma linha de fornecimento silenciosa.
Perguntas frequentes sobre inserções roscadas automotivas
Estas são as questões que surgem com mais frequência em revisões de design, reuniões de qualidade e conversas iniciais com fornecedores. Cada resposta é curta e prática, e cada uma pressupõe que você está trabalhando com um desenho real e um processo de produção real.
De que material geralmente são feitas as inserções roscadas automotivas?O aço carbono com revestimento à base de zinco é o mais comum, seguido pelo aço inoxidável 303, 304 e 316. O aço carbono proporciona maior dureza e resistência a menor custo, enquanto o aço inoxidável é escolhido pela resistência à corrosão. A resposta certa depende do ambiente e do material do parafuso. |
Devo usar um inserto de rosca de arame ou um inserto auto-roscante?Use um inserto de rosca de arame quando a saliência for grossa o suficiente para um furo roscado e a junta precisar de desempenho máximo de extração com um pequeno envelope de instalação. Use um inserto auto-roscante quando o material for macio, a parede for fina e o processo for uma única etapa. O controle do furo piloto é crítico em ambos os casos. |
Qual tamanho de furo piloto eu preciso para uma pastilha auto-roscante?É específico do material e do tamanho e geralmente é cotado em uma faixa de aproximadamente mais ou menos 0,05 mm em tamanhos métricos pequenos. Nunca estime isso. Solicite ao fabricante da pastilha o furo recomendado para seu material e dureza exatos e verifique-o com uma verificação de torque de extração e instalação na peça fundida de produção. |
As inserções roscadas automotivas funcionam em blocos de motor de alumínio?Sim, e este é um dos seus usos mais comuns. O alumínio é macio em relação ao aço, portanto, uma rosca direta na fundição é o ponto fraco. Uma inserção realoca a rosca de suporte em aço ou inoxidável e distribui a carga por um comprimento de engate mais longo, o que aumenta a resistência ao arrancamento bem acima de um furo roscado descoberto. |
Como faço para impedir que uma pastilha recue sob vibração?Três abordagens funcionam. Use um inserto roscado de arame de travamento que prenda o parafuso, use um inserto de travamento com chave que seja travado mecanicamente no material base ou corrija o desenho da junta para que o parafuso retenha a carga da braçadeira. Testes de vibração aleatórios com medição de perda de torque são a única maneira confiável de confirmar a escolha. |
Uma pastilha de aço inoxidável é mais fraca do que uma de aço carbono?No mesmo tamanho e condição, o aço inoxidável austenítico tem menor dureza e não pode ser totalmente endurecido, portanto seu desempenho de extração por unidade de volume é geralmente menor. A diferença prática costuma ser pequena em comparação com o efeito da qualidade do furo e do comprimento de engate. Escolha inoxidável para corrosão, não para resistência. |
Posso instalar insertos roscados automotivos manualmente?Para um único reparo, sim, com a chave correta e uma chave dinamométrica. Para produção, não. A instalação manual introduz variação na profundidade, alinhamento e torque, e essa variação é o que causa falhas na pastilha. A instalação de produção deve utilizar um driver controlado com torque monitorado. |
O que devo verificar na inspeção do primeiro artigo de um encarte?Verifique os diâmetros maior e primitivo, o comprimento, a geometria da ranhura ou chave, se aplicável, a espessura do revestimento e o certificado do material. Em seguida, verifique o torque de instalação e a extração na peça fundida de produção. As verificações dimensionais por si só não detectarão uma incompatibilidade entre a pastilha e o material base. |
Qual a profundidade que uma inserção deve ser instalada?Normalmente nivele ligeiramente abaixo da superfície, seguindo as instruções do fabricante. A profundidade afeta tanto a posição da rosca instalada quanto a distribuição da carga. Muito raso reduz o engate e a retirada; muito profundo pode interferir no fixador ou deixar a inserção saliente na face de vedação. |
O mesmo fornecedor pode fornecer insertos, machos e ferramentas de instalação?É preferível. Uma única fonte de pastilhas, machos, drivers e ferramentas de extração reduz o número de variáveis quando uma junta apresenta desempenho inferior e elimina a situação em que o fornecedor da pastilha e o fornecedor da ferramenta apontam um para o outro durante uma investigação de qualidade. |
Para onde ir em seguida
Se você está no momento de escolher uma família, o caminho mais rápido é descrever a junta em quatro linhas: material original e dureza, tamanho da rosca, espessura de parede disponível e se a junta sofre vibração ou ciclo térmico. Dessas quatro linhas, a família se reduz a um ou dois candidatos, e o trabalho restante é um teste de retirada no elenco da produção.
Se você estiver no ponto de fornecimento, as perguntas deste artigo serão mapeadas diretamente em um questionário do fornecedor. Pergunte sobre capacidade dimensional, rastreabilidade de material, controle de revestimento, monitoramento de torque de instalação e política de estoque para tamanhos de movimentação rápida. As respostas separarão um fabricante que consegue suportar um programa longo daquele que só consegue atender a um pedido de compra.
Vale a pena abrir dois recursos neste site a seguir. O perfil da empresa e da fábrica abrange a base de fabricação, a frota de máquinas e a abordagem de qualidade por trás da linha de produtos de conexão roscada. A partir daí, as seções de produtos são organizadas por família, para que você possa passar diretamente de um inserto roscado para sua ferramenta de instalação, ou de um inserto auto-roscante para a torneira correspondente, sem sair da mesma cadeia de fornecimento.
 Inserção de rosca auto-roscante de aço inoxidável As inserções roscadas auto-roscantes de aço inoxidável são fixadores projetados para fortalecer as conexões roscadas. Ao contrário das pastilhas padrão, elas são feitas de aço inoxidável, fornecendo... Ver Produto →
Para equipas que planeiam um novo programa, o próximo passo prático é um kit de amostra: um tamanho em cada uma de duas ou três famílias candidatas, mais as ferramentas correspondentes, testadas no seu próprio casting. Esse teste custa alguns dias e uma pequena quantidade de material, e elimina quase toda a incerteza que torna a seleção da pastilha difícil em primeiro lugar.