


Um desenho cai na bancada de um maquinista. A legenda diz "303 inoxidável" para um pequeno bujão de drenagem de óleo com rosca e um lote de inserções auto-roscantes. Ninguém pergunta se a peça será suficientemente resistente, porque a resistência nunca foi a razão pela qual a classe foi escolhida. A peça foi escolhida porque uma máquina de parafuso tem que girar milhares deles por turno com cavacos que quebram de forma limpa, e porque o componente acabado ainda tem que sobreviver a anos de umidade, névoa salina da estrada e umidade da oficina. Essa compensação é precisamente o que as propriedades do material de aço inoxidável 303 descrevem: uma classe austenítica projetada para usinagem primeiro e depois para resistência à corrosão.
A versão curta, antes do detalhe: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) é um aço inoxidável austenítico de cromo-níquel tipo 18/8 com 0,15 a 0,35 por cento de enxofre adicionado deliberadamente para quebrar cavacos. Não pode ser endurecido por tratamento térmico, é essencialmente não magnético na condição recozida, sua resistência à tração recozida fica na faixa de 500 a 700 MPa e sua resistência geral à corrosão está próxima de 304. O único lugar em que fica claramente para trás é a resistência à corrosão por cloretos, porque as mesmas inclusões de sulfeto de manganês que o tornam tão bonito são também a primeira coisa a se dissolver em um ambiente agressivo.
Este artigo analisa a composição, dados mecânicos e físicos, usinabilidade, comportamento de corrosão, limites de calor e soldagem, lógica de seleção e verificações de fornecimento que estão por trás dessa resposta curta. Ele foi escrito para engenheiros, compradores e pessoal de qualidade que precisam justificar a escolha de um material em um desenho ou pedido de compra, e não em um livro didático.
Conclusão importante: o aço inoxidável 303 é uma classe austenítica de usinagem livre que troca a resistência à corrosão por cloretos por uma das velocidades de usinagem mais altas de qualquer aço inoxidável, e é por isso que domina peças usinadas com parafuso, como inserções de rosca, adaptadores e bujões de drenagem.
Visão geral das propriedades do material de aço inoxidável 303
Antes de detalhar valores individuais, é útil ver toda a nota em uma única visualização. A tabela abaixo resume as principais propriedades do material de aço inoxidável 303 que aparecem na maioria dos certificados e folhas de dados de materiais, juntamente com as consequências práticas de cada uma delas no chão de fábrica.
| Propriedade | Valor típico | O que isso significa para um componente encadeado |
|---|---|---|
| Família de notas | Austenítico, cromo-níquel | Não endurecível por tratamento térmico; a força vem do trabalho a frio |
| Designação UNS/EN | S30300/1.4305 | Intercambiável na maioria dos desenhos com AISI 303 e X8CrNiS18-9 |
| Resistência à tração (recozida) | 500 a 700MPa | Adequado para insertos e plugues carregados em cisalhamento e compressão |
| 0,2 por cento de resistência ao escoamento (recozido) | 190 a 260MPa | O baixo rendimento impulsiona a necessidade de um envolvimento generoso da rosca |
| Alongamento | 35 a 50 por cento | Boa ductilidade, de modo que as roscas rolam e se deformam em vez de racharem |
| Dureza (recozida) | 160 a 200 HB | Usinável com ferramentas de metal duro padrão em alta velocidade superficial |
| Usinabilidade relativa | Cerca de 78 por cento do B1112 | Aproximadamente 1,7 vezes mais rápido para cortar do que 304 |
| Comportamento magnético | Essencialmente não magnético quando recozido | Ligeiro magnetismo após trabalho a frio ou laminação de roscas |
| Resistência à corrosão por cloreto | Inferior a 304 e muito inferior a 316 | Evite exposição marinha, química e de degelo intenso |
Conclusão importante: se uma especificação diz apenas “inoxidável”, 303 e 304 não são intercambiáveis em um ambiente de cloreto, embora pareçam idênticos na prateleira.
Composição Química e Designações de Grau
A liga 303 é a modificação de usinagem livre da família austenítica 18/8. Sua química básica é essencialmente 304 com adições controladas de enxofre ou selênio e um limite de carbono e fósforo ligeiramente relaxado que reflete a realidade da produção de barras em alto volume, em vez de qualquer tentativa de melhorar o desempenho contra corrosão.
| Elemento | Alcance | Papel na série |
|---|---|---|
| Carbono (C) | 0,15 máx. | Tampado para limitar a formação de carboneto de cromo ao longo dos limites dos grãos |
| Silício (Si) | 1,00 no máximo | Desoxidação durante a fusão; níveis residuais afetam ligeiramente a usinabilidade |
| Manganês (Mn) | 2,00 no máximo | Combina-se com enxofre para formar inclusões de sulfeto de manganês que quebram cavacos |
| Fósforo (P) | 0,20 máx. | Subsídio superior a 304; contribui ligeiramente para a fragilidade dos cavacos |
| Enxofre (S) | 0,15 a 0,35 | A adição definidora; cria entalhes internos que encurtam os chips |
| Cromo (Cr) | 17h00 às 19h00 | Forma o filme de óxido passivo que proporciona resistência à corrosão |
| Níquel (Ni) | 8,0 a 10,0 | Estabiliza a estrutura austenítica e proporciona ductilidade e tenacidade |
| Molibdênio (Mo) | 0,60 máx. (opcional) | Não adicionado intencionalmente; ausência é o que separa 303 de 316 |
O teor de enxofre é o número mais importante nessa tabela e é também o mais frequentemente mal especificado. Um aquecimento com 0,15% de enxofre é visivelmente pior do que um aquecimento com 0,30%, mas ambos estão em total conformidade com a especificação 303. Para uma oficina mecânica de parafusos que produz milhões de pequenas pastilhas por ano, essa dispersão se traduz diretamente em trocas de ferramentas, tempo de ciclo e taxa de refugo.
Variantes de selênio e cobre
Duas variantes aparecem regularmente nos desenhos e não devem ser tratadas como idênticas à norma 303:
- 303Se (UNS S30323) - o selênio substitui o enxofre como adição de usinagem livre. O controle de cavacos é bom e o acabamento superficial geralmente é melhor, mas o índice de usinabilidade é um pouco menor do que o 303 contendo enxofre. A principal razão para selecioná-lo é a melhor conformabilidade a quente e a frio e uma resistência à corrosão ligeiramente melhor porque as inclusões de selênio são iniciadores de cavacos menos agressivos do que os sulfetos.
- 303Cu - uma variante com rolamento de cobre usada onde é necessário um melhor desempenho a frio ou um desempenho de corrosão ligeiramente melhor. É comum em fixadores e em fios para peças conformadas a frio.
- 303Sulf e genérico 303 - designações comerciais que devem estar sempre vinculadas a uma faixa química escrita e a um certificado, pois "303" por si só não define teor de enxofre, dureza, temperamento ou condição de entrega.
Os equivalentes de grau que vale a pena conhecer ao revisar a documentação de importação incluem AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 e GB/T Y1Cr18Ni9. Na prática, um fornecedor na Ásia, na Europa ou na América do Norte citará todos a mesma família, mas o formato do certificado e o escopo do teste serão diferentes, portanto, o pedido de compra precisa indicar qual padrão rege.
Conclusão importante: enxofre entre 0,15 e 0,35 por cento é o que faz a máquina 303 funcionar bem, mas o ponto exato dentro dessa janela é uma variável de compra que deve ser definida para trabalhos de alto volume.
Propriedades mecânicas do aço inoxidável 303
Os dados mecânicos do 303 sempre dependem da condição e é aqui que ocorre a maioria dos erros de especificação. Uma folha de dados citada para barras recozidas parece fraca ao lado de uma citada para barras estiradas a frio do mesmo tipo, e ambas estão corretas. A razão é que o 303 é austenítico e não pode ser reforçado por têmpera ou revenido. A única alavanca disponível é o trabalho a frio, aplicado como trefilação de barras antes da usinagem ou como laminação de roscas e conformação depois dela.
| Propriedade | Barra recozida | Barra trefilada ou laminada |
|---|---|---|
| Resistência à tração | 500 a 700MPa | 690 a 860MPa |
| 0,2 por cento de resistência ao rendimento | 190 a 260MPa | 450 a 700MPa |
| Alongamento in 50 mm | 35 a 50 por cento | 10 a 25 por cento |
| Redução de área | Cerca de 50 por cento | Cerca de 35 por cento |
| Dureza | 160 a 200 HB | 230 a 320 HB |
| Módulo de elasticidade | 193 a 200 GPa | 193 a 200 GPa |
| Razão de Poisson | 0.30 | 0.30 |
Duas consequências decorrem dessa tabela. Primeiro, a relação entre rendimento e tração do 303 recozido é baixa, aproximadamente 0,35 a 0,45, o que significa que o material se deforma visivelmente antes de fraturar. Para uma inserção de rosca ou uma porca de conversão, essa ductilidade é útil: os flancos da rosca podem se conformar a uma rosca correspondente ligeiramente imperfeita em vez de rachar. Em segundo lugar, a mesma ductilidade significa que uma rosca pode ser puxada para fora de um material base macio muito antes da própria inserção falhar, de modo que a resistência do material base e o comprimento da rosca engatada geralmente governam a junta.
Força versus engajamento, não apenas força
Um erro comum em caixas de alumínio é especificar uma pastilha mais forte em vez de maior engate. Se uma pastilha de aço inoxidável 303 for instalada em um ressalto de alumínio fundido com apenas quatro roscas engatadas, o alumínio será cortado primeiro, independentemente da classe da pastilha. As regras práticas de engajamento que se aplicam à produção são:
- Para pais de aço e ferro fundido, procure pelo menos 1,0 a 1,5 vezes o diâmetro nominal da rosca engatada.
- Para pais de alumínio e magnésio, procure 2,0 vezes o diâmetro nominal ou use uma inserção com trava ou três furos projetada para distribuir a carga.
- Para plásticos e compósitos, a carga é suportada por uma inserção colada ou moldada, e não pelo engate da rosca, e a função do 303 é limitada à forma da rosca interna.
- Onde houver vibração, especifique um inserto de fio de travamento por parafuso ou um remendo de travamento em vez de confiar apenas no torque.
O desempenho da fadiga segue a mesma lógica. O limite de resistência do 303 recozido na flexão rotativa fica bem abaixo daquele da barra trabalhada a frio, e em uma junta roscada a vida à fadiga é dominada pelo entalhe na primeira rosca engatada. A laminação da rosca após a usinagem deixa tensão residual de compressão na raiz e melhora substancialmente a vida útil em comparação com o corte, o que é um dos motivos pelos quais a laminação da rosca continua sendo o padrão para fixadores inoxidáveis de alto volume.
Conclusão importante: 303 não pode ser tratado termicamente, portanto, qualquer requisito de resistência acima de aproximadamente 700 MPa deve ser atendido especificando um temperamento trabalhado a frio e aceitando menor ductilidade.
Propriedades físicas e térmicas do aço inoxidável 303
Os dados físicos são mais importantes do que a maioria dos projetistas espera, especialmente em montagens que apresentam ciclos de temperatura. Uma inserção de aço inoxidável em um invólucro de alumínio se expande a uma taxa diferente do metal original, e a mudança resultante na pré-carga é muitas vezes o que afrouxa uma junta, e não apenas a vibração.
| Propriedade | Valor típico | Implicação do design |
|---|---|---|
| Densidade | 7,9g/cm3 | A massa do componente é próxima da do aço carbono para a mesma geometria |
| Faixa de fusão | 1400 a 1420°C | Muito acima de qualquer temperatura de serviço automotivo ou aeroespacial |
| Calor específico | Cerca de 500 J/kg·K | Lento para aquecer e lento para esfriar em comparação com o alumínio |
| Condutividade térmica a 100 °C | Cerca de 16,2 W/m·K | Má remoção de calor, portanto, continue fluindo o fluido de corte durante a usinagem |
| Resistividade elétrica | Cerca de 0,72 micro-ohmímetro | Não é um material de escolha para caminhos condutores |
| Expansão térmica, 20 a 100 °C | Cerca de 17,3 x 10⁻⁶ por K | Menor que o alumínio em aproximadamente 23, o que altera a pré-carga quando quente |
| Permeabilidade magnética relativa | Cerca de 1,02 recozido, até cerca de 3 quando trabalhado a frio | Verifique os requisitos de magnetismo em relação à têmpera real |
| Módulo de elasticidade | 193 a 200 GPa | Mais rígido que o alumínio, portanto o compartilhamento de carga favorece a pastilha |
O comportamento magnético merece uma nota específica. Muitos clientes rejeitam uma peça de aço inoxidável porque um ímã gruda nela. No 303, uma atração fraca é normal e esperada após trefilação a frio, laminação de roscas ou usinagem severa, pois essas operações transformam parcialmente a austenita em martensita. Uma peça 303 totalmente recozida e com alívio de tensão apresentará permeabilidade próxima de 1,02, enquanto uma peça fortemente formada a frio pode apresentar várias vezes esse valor. Se uma especificação exigir comportamento não magnético, o requisito deve ser escrito em relação à condição final e não à matéria-prima.
A figura da expansão térmica também explica um problema prático de campo. Quando um tampão de aço inoxidável é instalado em uma caixa de alumínio e o conjunto aquece, o alumínio cresce mais rápido. Se o plugue tiver sido apertado com um valor que pressupõe um alojamento de aço, a pré-carga poderá cair e a junta poderá vazar. Em aplicações de alta temperatura, um torque inicial ligeiramente mais alto, uma arruela de vedação com compressão controlada ou um vedante de rosca classificado para a faixa de temperatura geralmente resolvem o problema de forma mais confiável do que os graus de comutação.
Conclusão importante: leve magnetismo em uma peça 303 acabada é normal e não indica a classe errada; verifique os requisitos de permeabilidade em relação à condição de trabalho a frio.
Usinabilidade: a propriedade que vende 303
A usinabilidade é normalmente cotada como um índice, onde o aço carbono de corte livre B1112 é definido como 100%. O índice não é uma constante de laboratório; é uma convenção da indústria que reflete a velocidade de corte alcançável para uma vida útil razoável da ferramenta. Ele ainda responde à pergunta que todo planejador de produção faz: quantas peças por hora uma determinada classe produzirá antes que o desgaste da ferramenta force uma mudança. Três coisas determinam o índice de um tipo de aço inoxidável: a química das inclusões, a taxa de endurecimento da matriz austenítica e a condutividade térmica, que determina quanto calor a ferramenta deve absorver. As inclusões de sulfeto de manganês no 303 atuam como elevadores de tensão internos, de modo que o cavaco se fratura em segmentos curtos em vez de formar um ninho de pássaro longo e emaranhado ao redor da ferramenta. Esse comportamento único permite velocidades superficiais mais altas, avanços mais pesados e menos intervenção do operador. O gráfico abaixo coloca 303 ao lado de outras notas comuns que usam o mesmo índice.
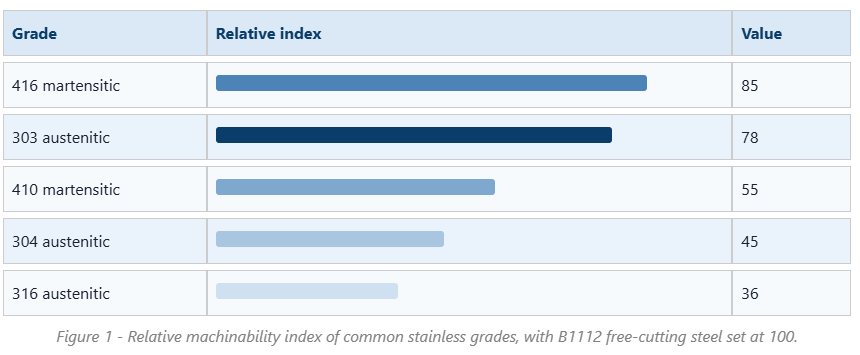
A diferença entre 303 e 304 é o fato comercialmente mais significativo neste artigo. Com um índice de 78 contra 45, o 303 remove material mais rapidamente, gera cavacos mais curtos e produz muito menos trocas de ferramentas por turno. Em uma máquina de parafuso multifuso que trabalha com peças pequenas, essa diferença geralmente decide se um trabalho é lucrativo. Isso também explica por que quase todos os pequenos componentes rosqueados de aço inoxidável no mercado, desde placas de inserção de fio até bujões de drenagem, são cotados em 303 por padrão, a menos que o cliente solicite outra coisa.
A vantagem não é ilimitada e vem com penalidades reais. As inclusões de sulfeto reduzem a resistência à corrosão, conforme discutido posteriormente, e também tornam o material menos adequado para soldagem porque o enxofre promove trincas a quente. O acabamento superficial pode ser excelente, mas se um tratamento ácido passivador seguir a usinagem, as inclusões podem deixar marcas microscópicas que parecem defeitos sob ampliação. O desgaste da ferramenta é melhor que o 304, mas ainda está longe do aço carbono, portanto, classes de metal duro com substrato tenaz e cobertura PVD são a escolha usual. A pressão do refrigerante é importante porque o 303 conduz mal o calor; a refrigeração de alta pressão através da ferramenta mantém a aresta de corte abaixo da temperatura onde a aresta postiça começa a se formar.
Os parâmetros iniciais típicos para torneamento 303 recozido com metal duro revestido são uma velocidade de superfície em torno de 150 a 200 metros por minuto e um avanço de 0,10 a 0,25 milímetros por rotação, com os valores exatos ajustados para profundidade de corte e rigidez. As ferramentas de aço rápido ainda são usadas para rosqueamento de pequenos diâmetros e para ferramentas de conformação, mas em velocidades muito mais baixas, geralmente de 25 a 40 metros por minuto. O rosqueamento com macho é a operação onde o 303 ganha sua reputação, porque os cavacos curtos limpam os canais muito mais facilmente do que os cavacos fibrosos produzidos pelo 304, o que reduz drasticamente a quebra do macho em furos cegos.
Outro ponto prático é a consistência. Como a faixa de enxofre é ampla, duas séries de 303 compatível podem se comportar de maneira diferente. Uma oficina executando um trabalho de alto volume deve solicitar à fresadora ou ao fabricante de componentes que mantenha a adição de usinagem livre na metade superior da faixa se o tempo de ciclo e a vida útil da ferramenta forem críticos. Onde o acabamento superficial ou a conformabilidade são mais importantes, uma variante com baixo teor de enxofre ou com selênio é a melhor opção.
Finalmente, a usinabilidade não se trata apenas de velocidade. Trata-se também de custos de sucata, rebarbação e inspeção. As classes de corte livre produzem rebarbas menores, peças dimensionalmente estáveis e calibragem de rosca mais previsível, o que reduz o número de peças rejeitadas na inspeção final. Numa peça com diversas roscas, furo cruzado e face de vedação, essas economias secundárias podem exceder as economias no tempo de ciclo.
Vale lembrar que o índice no gráfico assume um conjunto específico de condições de referência, geralmente torneamento de ponto único com ferramentas de metal duro e um critério fixo de vida útil da ferramenta. Alterar a operação altera ligeiramente a classificação. A furação, por exemplo, é mais sensível ao escoamento de cavacos do que o torneamento, portanto a vantagem relativa do 303 sobre o 304 é ainda maior na furação profunda e no rosqueamento com macho do que o índice por si só sugere.
Conclusão importante: o 303 existe devido ao seu índice de usinabilidade de aproximadamente 78, e qualquer decisão de mudar para 304 ou 316 por motivos de corrosão deve ser avaliada em relação a um aumento no tempo de ciclo de 40% ou mais.
Resistência à corrosão do aço inoxidável 303
Em ambientes rurais e internos limpos, o 303 tem um desempenho próximo ao 304 e manterá uma superfície brilhante por anos. Água doce, detergentes suaves, muitos ambientes de contato com alimentos que não sejam ricos em cloretos e a maioria das condições sob o capô dos automóveis com umidade ocasional são aceitáveis. Os problemas começam quando os cloretos estão presentes em concentrações significativas.
O mecanismo é simples. As inclusões de sulfeto de manganês interrompem o filme passivo de óxido de cromo. Na presença de íons cloreto, essas inclusões se dissolvem preferencialmente, criando microfendas onde a química local se torna ácida e carente de oxigênio. Uma vez iniciado um poço, ele se propaga porque o interior do poço se torna um ânodo e a superfície circundante atua como um grande cátodo. É por isso que uma peça 303 pode parecer impecável durante dois anos numa fábrica no interior e depois apresentar corrosão dentro de meses quando a mesma peça é instalada perto de um local costeiro ou exposta ao sal descongelante.
A resistência à corrosão é frequentemente comparada usando o número equivalente de resistência à corrosão, calculado a partir do teor de cromo, molibdênio e nitrogênio. Para 303 não há molibdênio ou nitrogênio intencional, então o valor fica na região de 17 a 19, semelhante a 304, mas com uma densidade muito maior de locais de iniciação. O grau 316 adiciona molibdênio e atinge aproximadamente 24 a 26, razão pela qual continua sendo o padrão para serviços marítimos e químicos.
| Fator | 303 | 304 | 316 |
|---|---|---|---|
| Equivalente à resistência à corrosão | Cerca de 17 a 19 | Cerca de 18 a 19 | Cerca de 24 a 26 |
| Locais de iniciação de poço | Alto, devido a inclusões de sulfeto | Baixo | Muito baixo |
| Usinabilidade relativa | Cerca de 78 | Cerca de 45 | Cerca de 36 |
| Exposição marinha ou costeira | Não recomendado | Limitado | Recomendado |
| Soldabilidade | Baixo risco de rachaduras a quente | Bom | Bom |
| Uso típico de peça roscada | Inserções, adaptadores, bujões de drenagem | Fixadores e inserções gerais | Acessórios marítimos e de processo |
Há uma atenuação que vale a pena conhecer. A passivação em ácido cítrico ou nítrico após a usinagem remove o ferro livre e a contaminação superficial, e melhora ligeiramente o desempenho do 303 ao limpar as inclusões mais externas. Não altera a composição química do volume e não resgata uma peça usada em um ambiente rico em cloreto. O eletropolimento vai um passo além ao remover completamente uma fina camada superficial, o que melhora a aparência e a resistência à iniciação, mas novamente o benefício é limitado à pele.
Para bujões de drenagem e outros componentes de vedação, o ambiente geralmente é menos agressivo do que parece. O óleo do motor, o fluido da transmissão e o líquido refrigerante normalmente não contêm cloreto, e o bujão vê o interior do reservatório em vez de uma zona de respingos. É por isso que os bujões de óleo inoxidável 303/304/316 são comumente oferecidos como uma família, permitindo que o comprador combine o grau com a exposição, em vez de optar pela opção mais cara.
A regra de seleção sensata é usar 303 onde a peça é usinada em alto volume e o ambiente é benigno, mudar para 304 onde alguma exposição a cloreto e corrosão moderada é possível, e passar para 316 onde a peça verá sal, maresia ou produtos químicos de processo. Indo na direção oposta, escolher o 316 para uma aplicação seca em ambientes internos agrega custos sem benefícios mensuráveis.
Conclusão importante: 303 é uma ótima escolha para serviços internos, oleosos e levemente úmidos, mas nunca deve ser especificado para ambientes costeiros, marinhos ou ricos em cloretos, onde a corrosão se inicia nas inclusões de sulfeto.
Resistência ao calor, tratamento térmico e comportamento de soldagem
As folhas de dados geralmente afirmam que o 303 resiste à oxidação quando exposto intermitentemente até cerca de 760 °C e em serviço contínuo até cerca de 870 °C. Esses números descrevem a formação de incrustações de óxido, não a adequação estrutural. A adição de enxofre que torna a classe usinável também é a razão pela qual ela não é uma boa escolha para serviços em temperaturas elevadas, porque os sulfetos podem promover fragilização e ataque acelerado nos limites dos grãos.
Fatos importantes sobre tratamento térmico
- 303 não pode ser endurecido por tratamento térmico. Qualquer requisito de dureza deve ser atendido através de trabalho a frio, e não através de têmpera ou envelhecimento.
- O recozimento é realizado na faixa de aproximadamente 1.010 a 1.120 °C seguido de resfriamento rápido, e sua finalidade é suavizar o material trabalhado a frio e restaurar a ductilidade, e não aumentar a resistência.
- O alívio de tensão de peças usinadas é normalmente realizado em torno de 350 a 400 °C. Esta faixa é escolhida deliberadamente para ficar abaixo da janela de sensibilização onde os carbonetos de cromo se formam nos limites dos grãos.
- A exposição prolongada entre aproximadamente 425 e 815 °C deve ser evitada, porque a precipitação do carboneto de cromo remove o cromo da matriz circundante e deixa uma faixa propensa à corrosão.
Soldagem é o ponto fraco
303 é geralmente considerado inadequado para soldagem. O enxofre reduz a faixa de temperatura de solidificação e promove trincas a quente no cordão de solda, além de aumentar a porosidade. Se um projeto exigir soldagem, a abordagem usual é mudar o componente para 304 ou 316, ou para uma combinação de enchimento e base com baixo teor de enxofre. Onde uma peça 303 realmente precisar ser unida, a soldagem deverá ser limitada a processos de baixo aporte de calor com enchimento 308L, seguido de recozimento completo e decapagem, mas mesmo assim a resistência à corrosão da solda e da zona afetada pelo calor será inferior à do metal original.
Conformação a frio e escoriação
O trabalho a frio do 303 é possível, mas limitado. A taxa de endurecimento é alta, semelhante a outras classes austeníticas, portanto, operações de conformação severas, como estampagem profunda ou descabeçamento a frio pesado, são normalmente feitas em 303Se ou em 304, em vez de em 303 contendo enxofre. A laminação de roscas, em contraste, é bem adequada para 303 e é a forma padrão de produzir roscas de alta resistência em pastilhas e pequenos fixadores.
A escoriação é outra característica austenítica que vale a pena planejar. Quando duas superfícies de aço inoxidável de dureza semelhante esfregam sob pressão, elas podem soldar a frio localmente e rasgar, razão pela qual as porcas de aço inoxidável às vezes prendem nos parafusos de aço inoxidável. Em montagens roscadas, isso é controlado pelo uso de classes diferentes, pela aplicação de um composto antigripante à base de molibdênio, pelo controle do torque ou pela especificação de um design de inserto de travamento que não dependa de desmontagens repetidas.
Conclusão importante: trate o 303 como um material somente usinado; se a junta precisar ser soldada ou sofrer temperaturas sustentadas acima de cerca de 400 °C, especifique 304 ou 316.
303 vs 304 vs 316: Escolha de propriedades, não de hábitos
A seleção da classe é um exercício de equilíbrio entre três variáveis que seguem direções diferentes: custo de usinagem, demanda por corrosão e exigência de resistência ou ductilidade. A comparação de duas colunas abaixo estabelece a lógica de seleção para as duas famílias de componentes mais frequentemente afetadas por uma decisão 303.
Inserções e adaptadores roscados
| Plugues, conexões e componentes de vedação
|
Um equívoco frequente é que mudar para 316 é sempre a escolha mais segura. Na prática, um componente 316 que desgasta durante a montagem e é reapertado várias vezes pode acabar sendo menos confiável do que uma peça 303 com torque correto e uma vedação adequada. A classe do material é uma variável em um sistema que também inclui formato da rosca, classe de tolerância, acabamento superficial, lubrificação e torque de montagem.
A dimensão do custo é real e vale a pena quantificar. Como a 316 usina em aproximadamente 36 no índice, em comparação com 78 na 303, o tempo de usinagem para a mesma peça pode ser mais que o dobro e o material em si é mais caro. Para uma peça pequena de grande volume, isso pode significar que o custo unitário triplica. Onde o ambiente de serviço exige genuinamente 316, isso é dinheiro bem gasto; onde isso não acontece, é simplesmente perda de margem.
Conclusão importante: selecione a classe a partir da exposição real e do volume de usinagem real e escreva a classe e a têmpera no desenho para que a escolha seja repetível.
Aplicações: onde as propriedades 303 compensam em componentes encadeados
As propriedades descritas acima são mapeadas perfeitamente para uma classe específica de componente: pequeno, rosqueado, produzido em grande volume e que resiste à ferrugem sem ser exposto a cloretos. Quatro famílias de produtos dominam esse espaço.
Inserções de rosca auto-roscantes
Uma pastilha auto-roscante corta sua própria rosca em um furo perfurado ou tubular em alumínio, magnésio ou plástico. As ranhuras de corte exigem um escoamento limpo dos cavacos durante a instalação e a rosca externa deve ser resistente o suficiente para cortar sem lascar. 303 na condição recozida ou levemente trabalhada a frio equilibra bem essas necessidades e, quando uma opção mais forte ou mais resistente à corrosão é necessária, a mesma geometria está disponível em 304 ou 316.
A qualidade da instalação depende tanto do furo quanto do inserto. Um furo ligeiramente maior permitirá que a pastilha gire, enquanto um furo menor aumentará o torque de instalação e poderá cortar as chavetas de acionamento. As faixas de tolerância para o furo piloto são normalmente fornecidas pelo fabricante da pastilha e devem ser tratadas como obrigatórias e não como consultivas.
Inserções roscadas de três furos
As inserções de três furos são instaladas com uma ferramenta dedicada que engata três chaves e depois travadas no lugar. Eles resistem à rotação muito melhor do que uma pastilha helicoidal simples e são uma escolha comum onde são esperadas vibrações ou desmontagens repetidas. A escolha do material geralmente é 303 em termos de custo e usinabilidade, com 304 ou 316 disponíveis onde a demanda por corrosão é maior.
Como a rosca carregada é interna e protegida pelo material base, o ambiente de corrosão visto pela pastilha é em grande parte o ambiente dentro da montagem, que geralmente é benigno. Essa é uma das razões pelas quais o 303 funciona perfeitamente bem em motores, caixas de câmbio e estruturas de máquinas, mesmo que o mesmo grau falhasse rapidamente em uma conexão exposta de convés marítimo.
Insertos de travamento e porcas de conversão
As inserções de travamento por chave usam chaves externas cravadas no material base para travar a pastilha mecanicamente. As porcas de conversão, também chamadas de adaptadores de rosca macho para fêmea, permitem que um componente alterne entre roscas métricas e em polegadas ou entre diferentes passos de rosca. Ambos se beneficiam da capacidade do 303 de manter tolerâncias rígidas no formato da rosca após usinagem em alta velocidade, e ambos são normalmente fornecidos em aço carbono, 303, 304 ou 316 para que o comprador possa combinar a classe com a aplicação.
Bujões de óleo e bujões de rosca
Os bujões de drenagem e os bujões de vedação são peças clássicas de máquinas de parafuso: geometria simples, tolerância de rosca estreita, alto volume anual. O ambiente interno normalmente é óleo ou líquido refrigerante, enquanto o ambiente externo pode ser um compartimento de motor, uma base de máquina ou um gabinete externo. Escolher 303 para equipamentos internos e 316 para equipamentos marítimos expostos é a divisão padrão e econômica.
Uma nota final de aplicação diz respeito ao contato de metais diferentes. Quando uma inserção de aço inoxidável é instalada em uma caixa de alumínio, a junta forma um par galvânico e, na presença de um eletrólito, o alumínio se torna o ânodo. Isto raramente é um problema em equipamentos internos secos, mas em ambientes úmidos ou carregados de sal, acelera a corrosão do metal base ao redor da pastilha. Revestimentos protetores, selantes ou uma mudança no material base são as ações corretivas usuais.
Conclusão importante: a rosca interna de uma pastilha geralmente sofre um ambiente ameno, então 303 continua sendo a escolha padrão para pastilhas de alto volume, a menos que o próprio conjunto seja exposto a cloretos.
Manutenção e prática em serviço
A seleção de material coloca um componente na linha inicial; a prática de manutenção determina seu desempenho ao longo da vida útil. Os componentes roscados de aço inoxidável falham por um pequeno número de razões previsíveis, e a maioria delas pode ser evitada.
- Excesso de torque. Como o 303 recozido tem uma resistência ao escoamento em torno de 190 a 260 MPa, um valor de torque copiado de uma tabela de fixadores de aço pode esticar ou descascar as roscas. Sempre use os dados de torque publicados para o inserto ou plugue específico e recalibre os drivers regularmente.
- Irritante. O contato inoxidável com aço inoxidável sob pressão pode emperrar. Um composto antigripante, um grau de acoplamento diferente ou um procedimento de instalação lubrificado eliminam a maior parte do risco.
- Engajamento insuficiente. Um plugue com duas roscas a menos do engate total irá vazar independentemente do grau. Verifique a profundidade de engate durante a inspeção do primeiro artigo, não após a falha em campo.
- Ataque de cloreto. A corrosão em uma peça 303 é um sinal de que a classe é inadequada para o meio ambiente, e não que a peça esteja com defeito. Substitua por 316 ou adicione uma barreira protetora.
- Corrosão galvânica do pai. Procure por produtos de corrosão brancos ou cinza ao redor de uma inserção de aço inoxidável em uma caixa de alumínio, o que indica que o alumínio está sendo consumido.
A prática de inspeção deve corresponder ao modo de falha. A inspeção visual detecta corrosão, manchas de corrosão e danos na rosca. A medição da rosca detecta desvios dimensionais após a instalação. Para juntas críticas, uma verificação de torque após o primeiro ciclo térmico é mais informativa do que uma verificação de torque na montagem, porque revela se a pré-carga foi perdida. A verificação química periódica usando um analisador portátil de fluorescência de raios X confirmará que o material recebido é genuinamente 303 e não um grau substituído, o que é um problema comum em estoques mistos.
O armazenamento também é mais importante do que parece. Componentes inoxidáveis armazenados em caixas de madeira abertas em um armazém úmido podem acumular contaminação superficial e desenvolver manchas de ferrugem que são cosméticas e não estruturais, mas ainda assim gerarão uma reclamação do cliente. Manter as peças em embalagens lacradas com inibidor de corrosão volátil e manuseá-las com luvas limpas evita a maioria dessas disputas.
Conclusão importante: a maioria das falhas de componentes 303 em campo remonta ao torque, ao engate ou ao ambiente, e não ao material em si, portanto, os procedimentos de manutenção merecem a mesma atenção que a indicação de classificação.
Fornecimento de componentes de aço inoxidável 303: o que especificar
Como o 303 tem uma ampla faixa química permitida e vários temperamentos, o pedido de compra acarreta a maior parte do risco de qualidade. Um fabricante ou fornecedor competente deve ser capaz de responder a cada um dos seguintes pontos sem hesitação.
| Item a especificar | Por que isso importa |
|---|---|
| Grau e padrão | UNS S30300 ou EN 1.4305, declarado explicitamente em vez de "inoxidável" |
| Gama de enxofre | Determina a consistência da usinagem e, indiretamente, o comportamento de pite |
| Condição de entrega | Recozido ou estirado a frio; afeta a resistência e a ductilidade por uma ampla margem |
| Dureza range | Um ponto de verificação fácil para inspeção de entrada |
| Certificado de material | EN 10204 3.1 com rastreabilidade do número de calor até o lote acabado |
| Classe de tolerância de rosca | 6H, 6g ou específico do cliente; verificado com medidores de passagem e não passagem |
| Tratamento de superfície | Passivação, galvanização ou lubrificação por filme seco, com teste definido |
| Plano de amostragem | Define quantas peças por lote são inspecionadas e com base em quais critérios |
| Embalagem | Evita contaminação, danos por umidade e danos durante o transporte |
Trabalhar com um fabricante que também controla as ferramentas de instalação elimina uma série de problemas. Quando a pastilha e a ferramenta de acionamento são projetadas juntas, o torque de instalação, o engate da chaveta e a tolerância do furo são consistentes, e as reclamações de campo sobre furos desgastados diminuem drasticamente. Isto é importante principalmente para pastilhas auto-roscantes e de três furos, onde o recurso de acionamento é tão crítico quanto a própria rosca.
Os compradores de volume também devem perguntar sobre a repetibilidade de lote a lote, e não apenas sobre a aprovação do primeiro artigo. Um calor consistente de 303 proveniente de uma fonte de moinho estável, com teor de enxofre controlado, permite que uma oficina bloqueie os parâmetros de corte e os mantenha por anos. Quando a origem da fresadora muda, o comportamento da usinagem pode mudar mesmo que o certificado pareça idêntico, e o primeiro sinal geralmente é um maior desgaste da ferramenta ou um aumento nas rejeições de calibres de rosca.
Finalmente, verifique a capacidade em vez das promessas. Solicite o equipamento de produção real, o processo de inspeção e a cadeia de rastreabilidade desde a barra bruta até a caixa embalada. Um fornecedor que consegue mostrar uma rota documentada desde o número de série até a peça acabada é muito mais fácil de gerenciar do que aquele que só consegue mostrar uma pasta de certificados.
Conclusão principal: especifique o grau, a faixa de enxofre, a têmpera e o tipo de certificado no pedido de compra; sem esses quatro itens, dois fornecedores podem alegar que entregaram “303” e ainda assim entregar peças que se comportam de maneira diferente.
Perguntas frequentes
Quais são as propriedades mais importantes do material de aço inoxidável 303?As propriedades definidoras são um teor de enxofre de 0,15 a 0,35 por cento para quebra de cavacos, um índice de usinabilidade de aproximadamente 78 contra B1112, resistência à tração recozida de 500 a 700 MPa, uma resistência ao escoamento de 0,2 por cento de 190 a 260 MPa, alongamento de 35 a 50 por cento, dureza de 160 a 200 HB e comportamento essencialmente não magnético. na condição recozida. A resistência à corrosão é comparável a 304, exceto pela resistência visivelmente menor à corrosão por cloretos. |
O aço inoxidável 303 é magnético?O 303 recozido é essencialmente não magnético, com uma permeabilidade relativa próxima de 1,02. A trefilação a frio, a laminação de roscas e a usinagem pesada transformam parcialmente a austenita em martensita, de modo que uma peça acabada pode se tornar fracamente magnética com permeabilidade de até cerca de 3. Um ímã aderindo levemente a um componente 303 usinado é normal e não significa que o grau errado foi fornecido. |
O aço inoxidável 303 pode ser endurecido por tratamento térmico?Não. É uma classe austenítica e não responde à têmpera ou ao revenido. A única maneira de aumentar a resistência é o trabalho a frio, que pode aumentar a resistência à tração para cerca de 690 a 860 MPa ao custo da ductilidade. O recozimento é usado apenas para amaciar o material trabalhado a frio e restaurar a ductilidade. |
Por que o 303 é mais fácil de usinar do que o 304?A adição de enxofre forma inclusões de sulfeto de manganês em toda a matriz. Essas inclusões atuam como entalhes internos que fazem com que o chip se frature em segmentos curtos em vez de formar um fio longo. Os cavacos curtos limpam a zona de corte, reduzem a aresta postiça, reduzem as forças de corte e permitem velocidades de superfície mais altas, razão pela qual a 303 usina a aproximadamente 1,7 vezes a velocidade da 304. |
O aço inoxidável 303 pode ser soldado?Geralmente não é recomendado. O enxofre promove trincas a quente e porosidade no cordão de solda, e a zona afetada pelo calor perde resistência à corrosão. Onde a soldagem for inevitável, use um processo de baixo aporte de calor com enchimento 308L e planeje recozimento e decapagem completos, ou troque o componente para 304 ou 316. |
O 303 é adequado para ambientes marinhos ou costeiros?Não. A exposição ao cloreto causa corrosão que se inicia nas inclusões de sulfeto. Embora o desempenho geral de corrosão seja próximo do 304, a densidade dos locais de iniciação da cava é muito maior, portanto o 303 deve ser reservado para serviços internos, oleosos ou levemente úmidos. O grau 316 é a escolha apropriada para ambientes marinhos e químicos. |
Qual é a diferença entre 303 e 303Se?Ambas são classes de usinagem livre, mas o 303Se utiliza selênio em vez de enxofre. O Selenium fornece controle de cavacos semelhante com melhor acabamento superficial e melhor conformabilidade a quente e a frio, e suas inclusões são iniciadores de cavacos um pouco menos agressivos. O rolamento de enxofre 303 geralmente oferece maior índice de usinabilidade e menor custo, portanto continua sendo o padrão para peças usinadas com parafuso. |
Quanto envolvimento de rosca uma pastilha 303 precisa?Uma regra prática para começar é 1,0 a 1,5 vezes o diâmetro nominal da rosca engatada em aço e ferro fundido, e cerca de 2,0 vezes o diâmetro nominal em alumínio ou magnésio. Onde houver vibração, use um design de inserto de travamento em vez de simplesmente aumentar o engate, porque a vida à fadiga é governada pelo entalhe na primeira rosca engatada. |
Como um comprador deve verificar os componentes 303 recebidos?Verifique o certificado EN 10204 3.1 em relação ao número de aquecimento, verifique a dureza, meça as roscas com medidores de passagem e não passagem e verifique a química com um analisador portátil se a substituição de classe for um risco. Confirme se o teor de enxofre está dentro da faixa especificada, pois um calor com baixo teor de enxofre usinará de maneira diferente, mesmo que o certificado esteja em conformidade. |
O aço inoxidável 303 custa mais do que 304?O custo do material por quilograma é geralmente semelhante ou ligeiramente superior, mas o custo da peça entregue é frequentemente inferior porque o tempo de maquinação é substancialmente mais curto. Na usinagem de parafusos de alto volume, a diferença no tempo de ciclo e na vida útil da ferramenta geralmente supera o preço da matéria-prima, portanto o 303 continua sendo a escolha econômica sempre que o ambiente de corrosão permitir. |
Conclusão principal: as propriedades do material do aço inoxidável 303 são otimizadas para usinagem e corrosão em serviço moderado, e cada questão de seleção volta a essas duas prioridades.
Páginas relacionadas neste site
As duas páginas abaixo cobrem as famílias de materiais e produtos discutidas neste artigo e são o próximo passo natural se você estiver especificando componentes roscados.
| Página | O que você encontrará |
|---|---|
| Inserções roscadas de aço inoxidável | Insira tipos, materiais e métodos de instalação em uma visão geral |
| Fixadores de aço inoxidável 303, 304 e 316 | Comparação de classes para fixadores e peças inoxidáveis usinadas |
Se você estiver comparando opções de materiais para uma peça específica ao invés de ler de forma geral, traga o desenho, o ambiente de serviço e o volume anual. Esses três itens determinam o grau e a têmpera mais rapidamente do que qualquer comparação de folha de dados.
Conclusão importante: combine a classificação com o ambiente e o volume e, em seguida, bloqueie a escolha no desenho e no pedido de compra para que a decisão sobreviva ao próximo pedido.


