


Se você estiver prestes a abrir uma rosca 9/16, a primeira especificação necessária é o tamanho da broca 9/16. Para uma rosca grossa 16/09-12 UNC, a broca macho padrão é de 31/64 pol. (0,4844 pol.), e para uma rosca fina 16/09-18 UNF, a broca macho padrão é 33/64 pol. (0,5156 pol.). Esses números pressupõem uma profundidade de rosca de cerca de 75% da forma completa da rosca, que é a convenção usada pela maioria dos fabricantes de machos, oficinas mecânicas e manuais de engenharia. A seleção de uma broca diferente altera a profundidade de engate, o torque no macho e a carga que a rosca acabada pode suportar; portanto, essa dimensão deve ser tratada como uma decisão de engenharia e não como uma reflexão tardia.
Nas seções abaixo, explicamos como o tamanho da broca macho 9/16 é derivado, como ele muda quando você rosqueia alumínio, liga de aço, aço inoxidável, ferro fundido ou plástico e como escolher entre as séries UNC e UNF para uma determinada aplicação. Também cobrimos os erros mais comuns, incluindo confusão entre roscas métricas 9/16 e M14, e os métodos práticos de reparo disponíveis quando uma rosca 9/16 se rompe. Se você é um engenheiro, um profissional de compras ou um especialista em manutenção comparando machos, insertos de rosca e ferramentas de instalação de diferentes fornecedores, as informações aqui o ajudarão a fazer uma especificação mais confiável na primeira vez, sempre.
Por que o tamanho da broca macho 9/16 controla a resistência da rosca e a vida útil da ferramenta
Uma torneira corta roscas internas removendo material das paredes de um furo. O diâmetro desse furo determina quanto metal resta entre o furo e o diâmetro nominal da rosca e, portanto, qual será a profundidade do formato da rosca. Se a broca for menor que o valor recomendado, o macho terá que cortar mais material, o que aumenta o torque de corte, aumenta o calor e dificulta a evacuação dos cavacos. Em uma rosca grossa como 9/16-12, o passo é relativamente grande, portanto, um pequeno erro no diâmetro da broca tem um efeito mensurável na carga de corte.
O padrão de profundidade de rosca de 75% é um compromisso. Os testes mostraram consistentemente que uma rosca interna de 75% suporta quase tanta carga quanto uma rosca 100%, normalmente 90 a 95% da resistência de decapagem, ao mesmo tempo que requer visivelmente menos torque de rosqueamento. Uma rosca 100% completa raramente é usada na produção porque exige um furo excepcionalmente preciso e cria forças de corte pesadas que podem quebrar os machos, especialmente em diâmetros onde o macho já está sendo usado perto do seu limite. Para rosqueamento de manutenção, onde a peça pode ser mantida em posição e o alinhamento nem sempre é perfeito, a convenção de 75% também fornece uma pequena margem para sobredimensionamento da broca.
Quando a broca é muito pequena, os sintomas são previsíveis: o macho aperta à medida que avança, os cavacos se acumulam e os canais entupem. No aço inoxidável, a superfície endurecida pode estragar rapidamente uma torneira. Quando a broca é muito grande, a rosca fica rasa e o torque de decapagem cai, o que pode permitir que o fixador se solte ou vaze em um sistema de fluido. Como a diferença entre uma rosca funcional e uma rosca com falha geralmente é de apenas alguns milésimos de polegada, as oficinas não devem tentar improvisar um tamanho de broca para roscas 9/16 sem verificar um gráfico confiável.
9/16 Tabela de tamanhos de perfuratrizes: UNC, UNF e equivalentes métricos
A tabela abaixo lista os tamanhos de brocas macho 9/16 recomendados para as duas séries de roscas imperiais mais comumente encontradas em trabalhos automotivos, aeroespaciais e de máquinas em geral, juntamente com os equivalentes métricos mais próximos. Os valores imperiais são retirados de gráficos de perfuração padrão que assumem 75% de profundidade de rosca. As linhas métricas são incluídas porque M14 é o tamanho padrão mais próximo de 9/16 polegadas, e um furo 9/16 às vezes é usado como substituto para M14 ou vice-versa no trabalho de protótipo, mesmo que as duas roscas não sejam intercambiáveis.
| Designação de rosca | Passo ou TPI | Broca recomendada | Polegadas decimais | Equivalente métrico |
|---|---|---|---|---|
| 16/09-12 UNC | 12TPI | 31/64 pol. | 0.4844 | 12,3mm |
| 16/09-18 UNF | 18TPI | 33/64 pol. | 0.5156 | 13,1mm |
| M14 x 2,0 | 2,0mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7mm | 0.4999 | 12,7mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Antes de escolher uma broca, compare cuidadosamente a série de roscas. Um macho UNC 9/16-12 requer um furo de 31/64 polegadas, enquanto um macho 9/16-18 UNF requer um furo de 33/64 polegadas e as duas brocas não são intercambiáveis. O gráfico abaixo coloca esses valores em perspectiva, mostrando o diâmetro da broca como uma porcentagem do diâmetro nominal da rosca.
A melhor maneira de entender esses números é compará-los visualmente como uma proporção, e não como diâmetros absolutos. O gráfico de barras horizontais a seguir representa o diâmetro da broca como uma porcentagem do diâmetro nominal da rosca para as cinco roscas na tabela acima. Isso torna a diferença entre séries grossas e finas fácil de ver à primeira vista.
Essa visualização percentual é mais útil do que valores decimais brutos quando você avalia threads de tamanhos nominais ligeiramente diferentes. Também ajuda quando você está estimando uma sonda para um passo fora do padrão. Observe que os fios grossos agrupam-se perto de 86 a 87 por cento, enquanto os fios finos aumentam para cerca de 91 por cento.
As porcentagens confirmam um padrão que se aplica a todo o gráfico de perfuração. A broca UNC 9/16-12 de 31/64 polegadas equivale a 86,1% do diâmetro nominal de 0,5625 polegadas, deixando material para uma rosca profunda, mas resistente. A broca fina 9/16-18 UNF de 33/64 polegadas equivale a 91,7% do mesmo diâmetro nominal, portanto o furo é visivelmente maior e o formato da rosca é mais raso. Um furo maior para o passo fino significa que o macho remove menos material e encontra menos torque, o que protege o macho em materiais mais duros. A rosca métrica M14 x 2,0, o tamanho padrão mais próximo de 9/16, usa uma broca de 12,2 mm, igual a cerca de 87,1 por cento de seu diâmetro de 14 mm. A variante fina M14 x 1,5 utiliza uma broca de 12,7 mm, ou 90,7 por cento, correspondendo de perto ao comportamento da rosca fina imperial. A variante M14 x 1,25 fica entre 1,5 e os outros tons finos em 91,4 por cento, refletindo o passo menor. Em toda a indústria, os fios grossos geralmente ficam na faixa de 86 a 88 por cento, enquanto os fios finos ficam perto de 91 por cento. Essa proporção explica por que você não pode usar uma única broca para todas as roscas de tamanho 9/16. Se a broca for muito pequena, o macho sobrecarrega e quebra, principalmente em aço inoxidável. Se a broca for muito grande, o formato da rosca será muito raso e poderá rasgar sob carga de trabalho. Compreender a relação percentual também permite estimar um tamanho de perfuração razoável para passos incomuns que não são impressos em um gráfico padrão. Para as equipes de compras, esta comparação reforça por que machos e brocas devem ser adquiridos como um sistema compatível de um fornecedor de engenharia, e não como ferramentas não relacionadas.
Como calcular o tamanho da broca macho 9/16
A fórmula mais rápida para estimar o tamanho de uma broca macho é subtrair o passo do diâmetro nominal. Para roscas imperiais, o passo é o inverso do número de roscas por polegada, então a fórmula passa a ser diâmetro da broca = diâmetro maior - (1 / TPI). Este cálculo fornece um valor teórico que corresponde a aproximadamente 75% de engate da rosca para os formatos de rosca mais comuns, e o resultado é então arredondado para o tamanho de broca padrão mais próximo.
Para a rosca 9/16-12 UNC, que aparece em muitos desenhos mais antigos como 9/16-12 NC, o diâmetro nominal é 0,5625 polegada e o passo é 1/12 polegada, ou 0,0833 polegada. Subtrair o passo dá 0,4792 polegada, e a broca fracionária padrão mais próxima é 31/64 polegada, que mede 0,4844 polegada. Esse é o valor que aparece em todos os gráficos confiáveis de perfuração com macho 9/16. Se você mesmo calcular isso, descobrirá que o resultado fica entre uma broca de 15/32 polegadas (0,4688 polegadas) e uma broca de 31/64 polegadas (0,4844 polegadas), e o valor do gráfico escolhe o mais próximo dos dois.
Para a rosca UNF 9/16-18, o passo é de 1/18 polegada ou 0,0556 polegada. A fórmula dá 0,5625 - 0,0556 = 0,5069 polegada. A broca padrão mais próxima é 33/64 polegada, que mede 0,5156 polegada, e este é o valor usado em toda a indústria para rosqueamento 9/16-18. É importante notar que o valor calculado fica entre 1/2 polegada e 33/64 polegada, e diferentes editores de gráficos escolhem com base em seus testes internos e na profundidade do envolvimento que desejam oferecer.
Para threads métricos, a mesma lógica se aplica. Uma rosca M14 x 2,0 tem diâmetro maior de 14 mm e passo de 2,0 mm, então a fórmula simples dá 12,0 mm, enquanto a broca recomendada nas tabelas padrão é de 12,2 mm. O valor um pouco maior é responsável pela altura geométrica do formato da rosca e pela maneira como uma ponta afiada da broca realmente corta um furo.
O valor de engajamento de 75% pode ser ajustado quando você trabalha com materiais duros ou paredes finas. A tabela abaixo mostra como o engate alvo altera a broca recomendada para uma rosca UNC 9/16-12. Para materiais difíceis, como aço inoxidável ou aço-liga endurecido, reduzir o engate para cerca de 65% reduz o torque do macho e reduz o risco de quebra do macho, ao mesmo tempo que deixa área de contato da rosca suficiente para a maioria das cargas estáticas.
| Engajamento alvo | Diâmetro calculado da broca | Broca padrão mais próxima | Engajamento real |
|---|---|---|---|
| 75% (padrão) | 0,4858 pol. | 31/64 pol. (0.4844 in) | 76% |
| 65% (material duro) | 0,4961 pol. | 1/2 pol. (0,5000 pol.) | 61% |
| 60% (parede fina) | 0,5012 pol. | 1/2 pol. (0,5000 pol.) | 61% |
Observe que a broca padrão de 31/64 polegadas já está muito próxima da meta de engajamento de 75%. Quando você diminui para 65%, o resultado prático é uma broca de 1/2 polegada, que reduz a profundidade da rosca para cerca de 61%. Esta é uma prática comum em rosqueamento com macho de aço inoxidável, onde a carga de corte reduzida mais do que compensa a resistência ligeiramente inferior da rosca. Sempre verifique os requisitos de engate do seu cliente final antes de se desviar do valor da tabela padrão, especialmente para juntas que contenham pressão.
16/09-12 UNC vs 16/09-18 UNF: Qual tópico você deve especificar?
O diâmetro 9/16 está disponível nas séries grossa e fina, e a escolha afeta o tamanho da broca, o tipo de macho e o desempenho da junta. As roscas grossas têm um passo maior, o que cria uma rosca mais profunda em uma determinada espessura de parede e é mais tolerante em aplicações com lubrificação deficiente. As roscas finas têm um passo menor, o que proporciona um diâmetro menor ligeiramente maior, melhor resistência ao afrouxamento por vibração e capacidade de ajuste mais fino.
16/09-12 UNC coarse series
| 16/09-18 UNF fine series
|
Na prática, a rosca grossa 9/16-12 é preferida quando a junta é frequentemente desmontada, quando o material é relativamente macio ou quando o furo é cego e a evacuação dos cavacos é difícil. A rosca fina 9/16-18 é preferida para aplicações com vibração intensa, caixas de paredes finas ou onde é necessário um ajuste preciso de pré-carga. Roscas finas também facilitam o rosqueamento em materiais endurecidos porque o passo menor reduz a força de corte por revolução.
Uma nuance importante é que uma rosca fina tem um diâmetro menor maior, o que significa que a seção transversal do furo roscado é maior e a concentração de tensão é menor. É por isso que muitos componentes hidráulicos com portas 9/16 usam a série -18 UNF em vez de roscas grossas. A desvantagem é que as roscas finas são mais facilmente danificadas durante o manuseio e a rosca cruzada, portanto os operadores devem ter mais cuidado ao iniciar o macho ou o parafuso.
Onde os threads 9/16 aparecem em aplicações reais de engenharia
O tamanho de rosca 9/16 é comum na engenharia automotiva. Em automóveis de passageiros e veículos comerciais, as roscas 9/16-18 UNF aparecem nos parafusos de montagem da pinça de freio, nas extremidades dos tirantes, nos corpos das válvulas de transmissão e nas linhas de resfriamento de óleo, onde o passo fino fornece resistência à vibração e uma forma compacta. A rosca UNC 9/16-12 é mais comum em suportes de motor, elos de suspensão e fixadores de equipamentos pesados, onde as roscas grossas resistem melhor em condições de serviço com sujeira ou carga intermitente.
Na indústria aeroespacial, a série 9/16-18 UNF é frequentemente especificada para fixadores estruturais e acessórios hidráulicos feitos de acordo com os padrões AN, MS ou SAE. Os componentes de aeronaves são frequentemente produzidos em liga de alumínio, onde a rosca fina se encaixa bem e o diâmetro menor maior contribui para o desempenho em fadiga. Qualquer decisão sobre o tamanho da broca macho 9/16 nesta indústria é regida por padrões de engenharia e manuais de reparo, portanto, o valor do gráfico nunca deve ser alterado sem a aprovação da autoridade de projeto.
Os sistemas hidráulicos são os principais usuários de roscas 9/16-18 UNF. A porta do anel de vedação de rosca reta SAE usada em muitas válvulas, manifolds e bombas para uma conexão de tamanho -6 é usinada com uma rosca 9/16-18 UNF. Quando essa porta é interrompida durante a manutenção, o custo do reparo é alto, pois o coletor pode servir vários circuitos e a substituição é cara. É por isso que muitas equipes de manutenção mantêm em mãos um kit de inserção de rosca de fio no tamanho exato 9/16.
O material rodante ferroviário e o maquinário geral contam com 9/16-12 UNC para juntas estruturais menos críticas, placas de fixação e acessórios ajustáveis. A rosca grossa oferece um certo grau de perdão quando as roscas são cortadas em caixas de ferro fundido ou aço macio no local. Para placas de fixação usadas em usinagem CNC, o furo roscado 9/16-12 é popular porque aceita um parafuso de cabeça resistente e deixa espessura de parede suficiente para placas de ferramentas de alumínio.
Rosqueamento 9/16 em alumínio, aço, aço inoxidável e plásticos
O mesmo tamanho de broca macho 9/16 nem sempre produz a rosca ideal quando o material de base muda. Materiais macios e pegajosos, como o alumínio, precisam de machos afiados e um tamanho de furo confiável, materiais endurecedores, como o aço inoxidável, se beneficiam de uma broca um pouco maior, e materiais frágeis, como o ferro fundido, geralmente perdoam. A tabela abaixo resume as configurações práticas para os materiais de base mais comuns.
| Material base | Broca recomendada | Tipo de toque | Lubrificação | Notas |
|---|---|---|---|---|
| Alumínio 6061 | 31/64 pol. | Flauta espiral ou torneira de forma | Óleo leve ou querosene | É necessária uma batida forte; excelentes tópicos |
| Aço macio | 31/64 pol. | Ponto espiral | Óleo de corte solúvel | Prática padrão |
| Liga de aço 4140 | 1/2 pol. | Flauta espiral, revestida com TiN | Óleo sulfurado | Reduz o torque de rosqueamento |
| Inox 304/316 | 1/2 pol. | Flauta espiral, TiN/TiCN | Pasta de alta pressão | Evite o endurecimento por trabalho |
| Ferro fundido | 31/64 pol. | Flauta reta | Óleo seco ou leve | Lascas curtas em pó |
| Plásticos e náilon | 31/64 a 33/64 pol. | Flauta reta | Seco ou ao ar | Use inserções para montagem repetida |
Em alumínio, o furo padrão de 31/64 polegadas proporciona uma rosca limpa quando o macho é afiado e a velocidade do fuso é moderada. O cavaco tende a ser longo e fibroso, portanto, um macho de canal espiral é útil em furos cegos. Se o componente de alumínio for montado e desmontado várias vezes, um inserto de rosca auto-roscante ou um inserto de fio deve ser considerado desde o estágio de projeto, porque uma rosca de alumínio tem um limite de decapagem limitado.
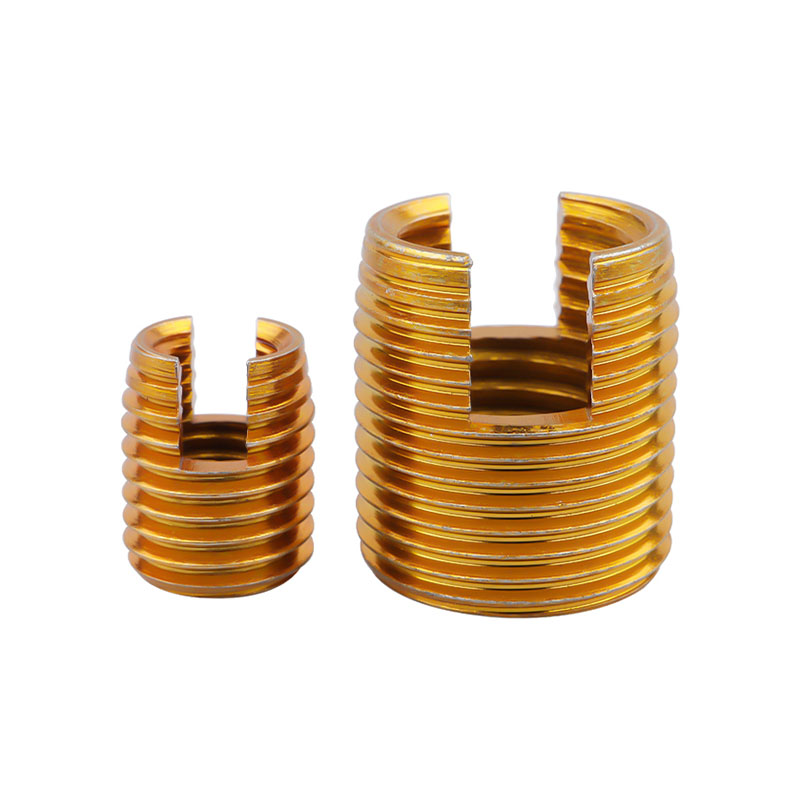 Inserção de rosca auto-roscante de aço carbono para alumínio Este inserto de rosca auto-roscante fortalece as roscas internas em materiais macios como alumínio sem pré-rosqueamento, reduzindo o risco de desgaste durante montagens e desmontagens repetidas. Ver Produto →
Em ligas de aço e aço inoxidável, usar uma broca de 1/2 polegada reduz o engate da rosca de cerca de 76% para 61%. Esta redução diminui o torque de corte e o risco de endurecimento por trabalho. O macho deve ter um revestimento de alto desempenho e a operação deve ocorrer em velocidade conservadora e com bastante fluido de corte. Muitas oficinas mecânicas usam um ciclo de rosqueamento profundo em furos cegos para quebrar os cavacos e limpar os canais.
Para ferro fundido, a broca padrão de 31/64 polegadas é preferida porque o material produz cavacos finos que não se compactam facilmente. A principal preocupação é manter o início da rosca limpo para que o macho não deslize no chanfro. Para plásticos, a escolha depende da espessura da parede e da carga. Uma broca maior reduz o risco de rachaduras na peça, enquanto um inserto roscado melhora a capacidade de carga e permite montagens repetidas sem desgastar o plástico.
Erros comuns de toque em 16/09 e como evitá-los
Um número surpreendente de 9/16 falhas de rosca não vem de um macho defeituoso, mas de um simples erro de seleção antes do macho tocar a peça de trabalho. A lista abaixo abrange os erros mais frequentes que vemos em ambientes de produção e reparo.
- Usando a broca UNC para um macho UNF ou o inverso. Um macho 9/16-12 em um orifício de 33/64 polegadas corta um fio fino e fraco que se desprenderá, enquanto um macho 9/16-18 em um orifício de 31/64 polegadas irá emperrar e quebrar. Confirme a série antes de escolher uma broca.
- Confundindo 16/09 com M14. A rosca de 9/16 polegadas tem um diâmetro nominal de 0,5625 polegadas, enquanto M14 mede 0,5512 polegadas. Os valores de passo são diferentes, portanto um macho 9/16-12 não pode ser usado em um furo M14, mesmo que uma broca de 12,2 mm seja numericamente semelhante a 31/64 polegada.
- Ignorando a tolerância da broca. Uma broca desgastada ou de baixa qualidade de 31/64 polegadas pode fazer um furo com vários milésimos de polegada a mais, o que altera o engate e enfraquece a rosca. Use uma broca de qualidade e verifique o tamanho do furo em trabalhos críticos.
- Abrir furos cegos sem limpar cavacos. Uma rosca 9/16 em um furo cego retém lascas na parte inferior, e a torneira irá prender no momento em que as caneluras forem preenchidas. Use uma torneira de canal espiral e um ciclo de bicadas em vez de forçar a torneira mais profundamente.
- Ignorando fluido de corte em aço inoxidável. O trabalho inoxidável endurece rapidamente. Sem fluido, a superfície fica mais dura do que a torneira, e a torneira se desgasta ou quebra em poucas voltas. Use uma pasta de alta pressão ou um fluido de batida inoxidável dedicado.
- Usando uma torneira gasta. Um macho que já completou muitos furos cortará fios muito grandes ou quebrará repentinamente na raiz. Acompanhe a vida útil do macho e substitua-o antes que a qualidade da rosca diminua.
Reparando roscas 9/16 danificadas com inserções de rosca
Uma rosca 9/16 desencapada nem sempre significa uma nova carcaça, um novo coletor ou um tempo de inatividade caro. Se a rosca de um cabeçote de cilindro de alumínio, caixa de caixa de engrenagens ou corpo de válvula hidráulica estiver danificada, um inserto de rosca de arame pode restaurar a conexão a uma condição confiável em poucos minutos. O processo de reparo usa uma broca macho específica para a pastilha, e não o tamanho padrão da broca macho 9/16, porque a pastilha ocupa o envelope de rosca original e uma rosca macho superdimensionada é necessária.
A sequência de reparo padrão é direta. Primeiro, perfure a rosca antiga com o tamanho de broca recomendado pelo fabricante da pastilha. Em segundo lugar, bata no novo furo com um macho STI especial, que é retificado com tamanho maior em relação ao macho padrão 9/16 para que a inserção se encaixe após a instalação. Terceiro, enrole a inserção no furo roscado usando uma ferramenta de instalação. Finalmente, se a inserção tiver espiga, quebre-a após a instalação. O furo acabado é uma rosca interna 9/16 que corresponde às dimensões originais e aceita o mesmo parafuso.
- Perfure a rosca danificada até o diâmetro do corpo da pastilha
- Faça o furo com o macho STI usando o tamanho da broca STI
- Instale o inserto de fio com uma ferramenta de instalação dedicada
- Quebre a espiga e inspecione a rosca final com um medidor de plugue
 Fornecedor de insertos helicoidais para reparo de roscas Oferecendo uma variedade de inserções de arame, trava com chave e trava com parafuso, este fornecedor fornece soluções confiáveis para restaurar roscas danificadas e lidar com aplicações de alta vibração. Ver Produto →
O material de inserção e o revestimento são importantes em serviço. As inserções de fio de aço inoxidável são a escolha padrão para resistência e resistência à corrosão, e as inserções de aço carbono com zincagem são uma opção de baixo custo para máquinas internas. Para aplicações de alto ciclo ou alta vibração, as inserções estilo parafuso com um segmento de travamento podem evitar que o parafuso se solte. As inserções de travamento com chave são outra opção quando a própria inserção precisa ser travada mecanicamente no material base.
Ao comprar insertos de arame, o fornecedor deve fornecer o tamanho correto da broca STI para cada tamanho de inserto. Como as séries 9/16 UNC e 9/16 UNF usam inserções diferentes, o kit de reparo deve corresponder exatamente à série de rosca original. Um fabricante confiável de insertos roscados documentará a broca, o macho e a ferramenta de instalação como um único kit, o que reduz o risco de um reparo incorreto.
Escolhendo a torneira certa e as ferramentas de instalação para o trabalho de 16/09
O macho selecionado para o trabalho 9/16 determina a qualidade da rosca tanto quanto a broca. Para um furo passante 9/16-12 UNC, um macho de ponta espiral, às vezes chamado de macho de pistola, empurra os cavacos à frente do corte e é a escolha mais rápida. Para um furo cego, um macho de canal espiral puxa os cavacos para fora do furo e evita o empacotamento na parte inferior. Um macho de canal reto é adequado para furos cegos rasos em ferro fundido, mas tem problemas com cavacos longos em alumínio ou aço.
O revestimento é importante mesmo quando a geometria está correta. Uma torneira sem revestimento brilhante funciona em ferro fundido e materiais com cavacos curtos. Um macho revestido com TiN manuseia ligas de aço e reduz a adesão. Um macho revestido com TiCN ou TiAlN tem melhor desempenho em alumínio e aço inoxidável, onde o revestimento reduz o atrito e evita soldagem localizada na aresta de corte. Para o passo grosso de 9/16-12, o torque de corte é relativamente alto, portanto, o revestimento correto e uma aresta de corte afiada são essenciais para resultados consistentes.
A velocidade de corte deve ser conservadora. Em aço-liga, uma velocidade superficial em torno de 30 a 50 SFM é um ponto de partida seguro para rosqueamento manual, enquanto o alumínio pode ser rosqueado em velocidades mais altas com um porta-macho rígido. O segredo é manter o avanço sincronizado com o avanço do macho para que o macho não atue como uma ferramenta de corte sob compressão. Usar um porta-macho ou um cabeçote macho com proteção de torque adequada pode evitar quebras, especialmente em furos cegos.
Se você ainda está comparando métodos, nosso guia sobre como escolher um toque de linha explica a diferença entre machos de canal reto, ponta espiral e macho de canal espiral com mais profundidade, incluindo os limites práticos de cada geometria.
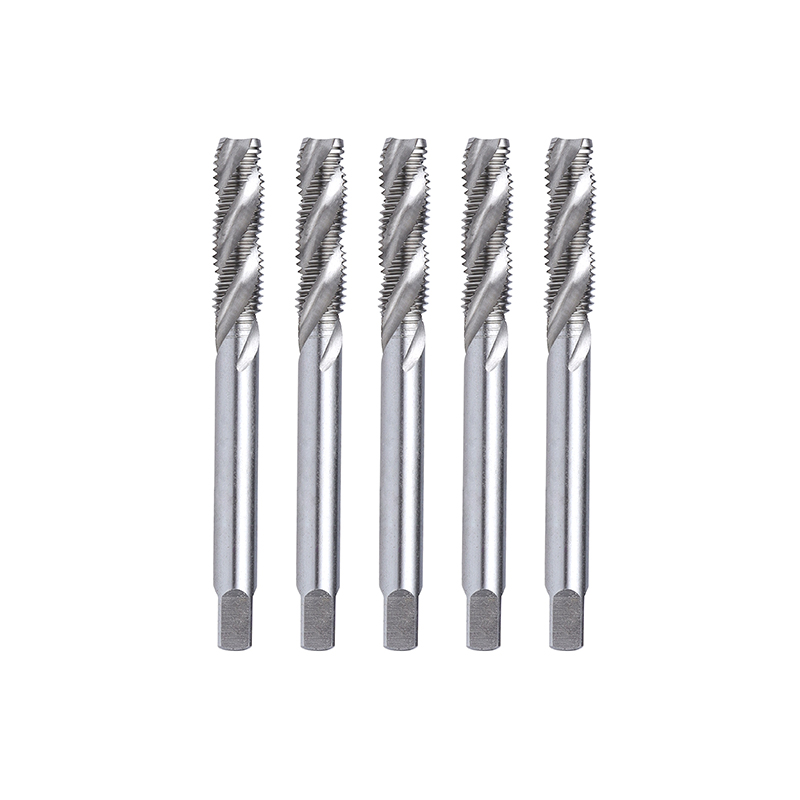 Torneira de rosca espiral para rosqueamento de furo profundo Com canais helicoidais para evacuação eficiente de cavacos, este macho reduz o risco de entupimento e quebra, tornando-o ideal para furos profundos, metais duros e produção em massa automatizada. Ver Produto →
Para instalações de insertos roscados, a ferramenta de instalação é tão importante quanto o inserto. Uma ferramenta de instalação de tamanho correto enrola a pastilha no furo com a tensão correta, evitando que a pastilha se expanda ou se distorça. Ferramentas de extração estão disponíveis quando uma pastilha precisa ser removida para retrabalho. Esses acessórios devem vir do mesmo fornecedor das inserções para garantir um conjunto de produtos compatível.
Guias e recursos relacionados
Se você precisar verificar as especificações ou avaliar um fornecedor especializado em machos, inserções de rosca e ferramentas de instalação, o recurso a seguir conecta você ao histórico de engenharia e experiência do produto do fabricante.
Perguntas frequentes sobre tamanhos de brocas macho 9/16
Qual é o tamanho da furadeira para rosca 9/16-12 UNC?Use uma broca de 31/64 polegadas, que equivale a 0,4844 polegadas ou cerca de 12,3 mm. Esta broca produz aproximadamente 75 por cento de engate da rosca em aço e é o valor impresso nos gráficos de perfuração de macho padrão para a rosca grossa 9/16-12 UNC. |
Qual é o tamanho da broca macho para uma rosca UNF 9/16-18?Use uma broca de 33/64 polegadas, que equivale a 0,5156 polegadas ou cerca de 13,1 mm. O passo fino deixa um furo maior, o que reduz o torque de rosqueamento e cria uma rosca mais rasa, mas resistente à vibração. |
Posso usar uma broca de 1/2 polegada para abrir uma rosca 9/16-12?Tecnicamente sim, mas apenas quando você deseja reduzir o envolvimento do thread. Uma broca de 1/2 polegada produz cerca de 61% de engate em vez dos 75% padrão, o que é útil em aço inoxidável ou aço-liga endurecido. Para trabalhos de uso geral, a broca de 31/64 polegadas é a escolha mais segura. |
Qual é a broca equivalente métrica para roscas 9/16?O tamanho de rosca métrica mais próximo é M14. Uma rosca M14 x 2,0 usa uma broca de 12,2 mm e uma rosca M14 x 1,5 usa uma broca de 12,7 mm. Estes estão próximos dos valores imperiais de 16/09, mas os fios em si não são intercambiáveis. |
Os threads 9/16-12 UNC e M14 x 2.0 são iguais?Não. O UNC 9/16-12 tem um diâmetro nominal de 0,5625 polegadas (14,2875 mm) e um passo de 12 TPI, enquanto o M14 x 2,0 tem um diâmetro nominal de 14 mm e um passo de 2 mm. Os diâmetros são próximos, mas o passo e o formato da rosca são diferentes, portanto os machos e os parafusos não são intercambiáveis. |
O que significa 75 por cento de engajamento de thread para um toque em 16/09?Isso significa que as roscas internas ocupam 75% da profundidade teórica total da rosca. Este é o compromisso da indústria entre resistência da rosca e torque de rosqueamento. Uma rosca de 75% carrega quase toda a carga de uma rosca de 100%, mas requer significativamente menos força de corte. |
Qual macho devo usar para um furo cego 9/16-12 UNC?Use uma torneira de canal espiral, que puxa as lascas para fora do buraco à medida que corta. Para um furo passante, um macho de ponta espiral é mais rápido porque empurra os cavacos à frente do macho. Sempre use um fluido de vazamento compatível com o material de base. |
Como faço para reparar uma rosca 9/16 descascada?Perfure a rosca danificada até o diâmetro recomendado pelo fabricante do inserto, bata no furo com um macho STI e instale um inserto de rosca de arame usando uma ferramenta de instalação adequada. O macho STI é superdimensionado em comparação com um macho padrão 9/16, portanto, o parafuso original ainda cabe após a instalação do inserto. |
Resumo da decisão final para seu trabalho de escuta em 16/09
Selecionar o tamanho correto da broca 9/16 é a diferença entre uma rosca limpa e confiável e um macho quebrado ou um furo descarnado. Para a maioria dos trabalhos, 31/64 polegadas para 9/16-12 UNC e 33/64 polegadas para 9/16-18 UNF são os números a serem lembrados. Quando o material exigir um engate menor, mude para uma broca de 1/2 polegada para a série grossa, mas confirme primeiro o requisito da aplicação. Os threads métricos M14 são vizinhos próximos, mas não substituem 16/09.
Para as equipes de compras e engenharia, trabalhar com um fabricante especializado também reduz o risco de erros de especificação. Dongtai Jinzhize Metal Products Co., Ltd. é um fabricante e fornecedor profissional de insertos de rosca que produz insertos de rosca de arame, insertos auto-roscantes, insertos de travamento de chave, porcas de conversão de rosca interna-externa, bujões de óleo e as torneiras e ferramentas de instalação que os acompanham. Os compradores atacadistas que precisam de qualidade consistente em pedidos de alto volume podem adquirir a solução completa de rosqueamento e reparo como um sistema compatível, em vez de montar ferramentas de vários fornecedores.
Use o gráfico de perfuração de macho padrão como ponto de partida, ajuste o material e a condição de serviço, verifique a série de roscas no desenho e equipe seus operadores com machos de qualidade e fluido de corte. Uma rosca 9/16 é uma conexão confiável e econômica quando o furo é perfurado corretamente na primeira vez.


